
Heim > Produkte > Lebensmittelverpackung IML > IML-Etikett für Kaffeetassen > IML-Etikettenspritzguss für PP-Kaffeetassen
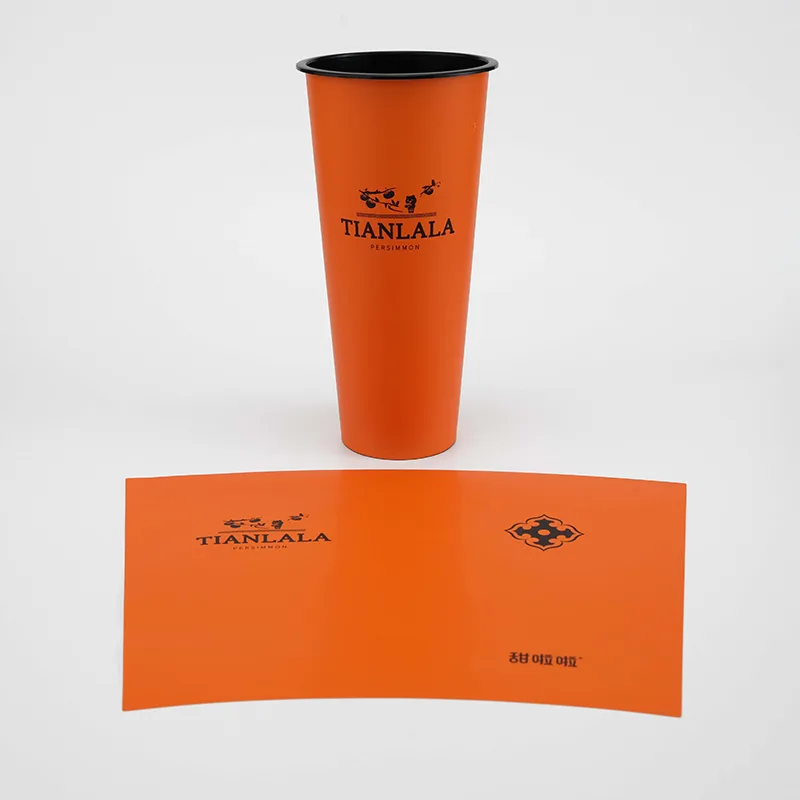
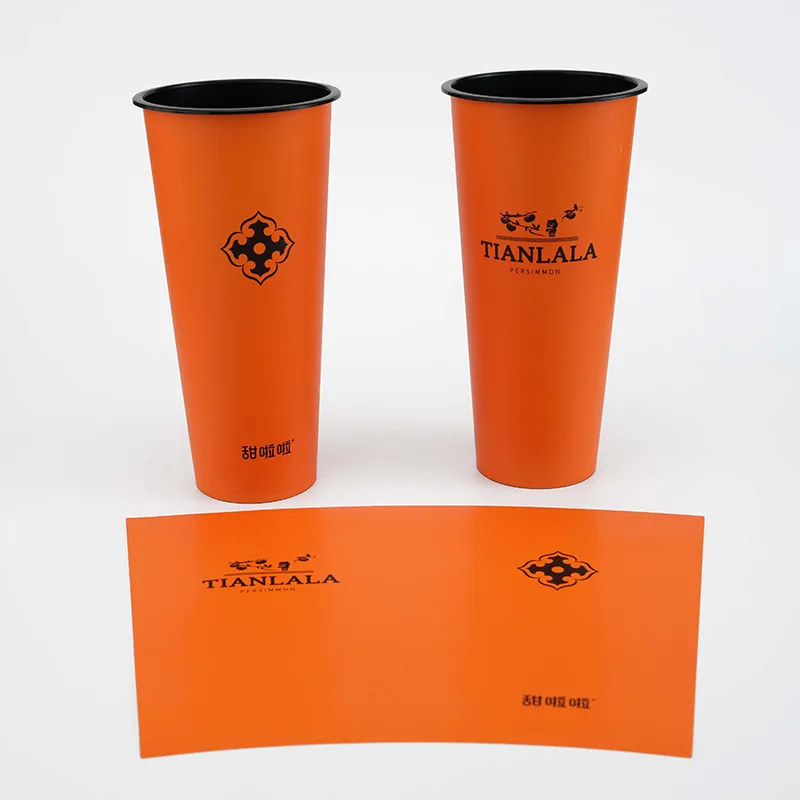
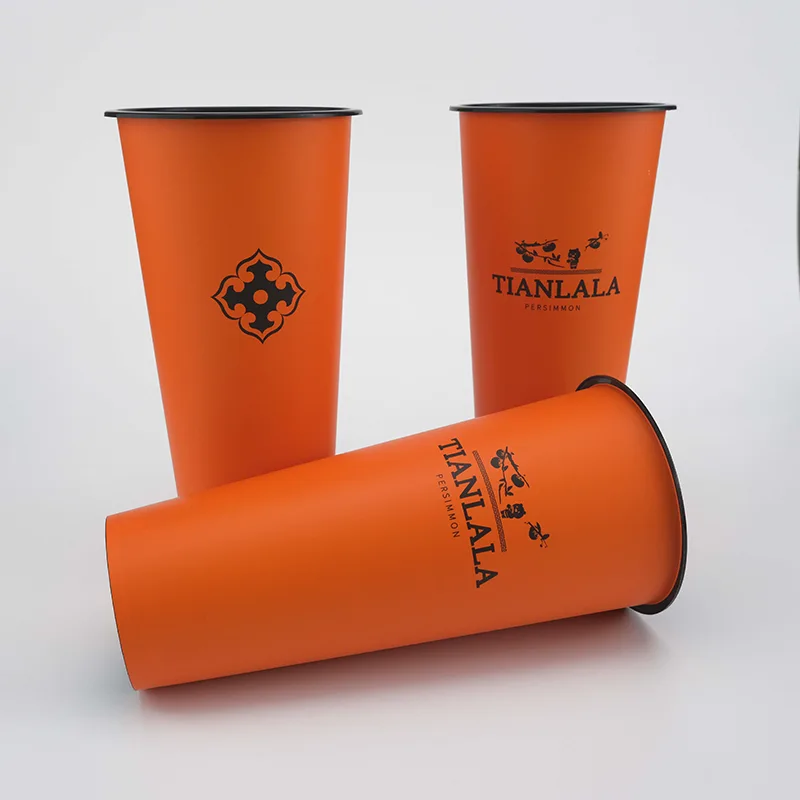
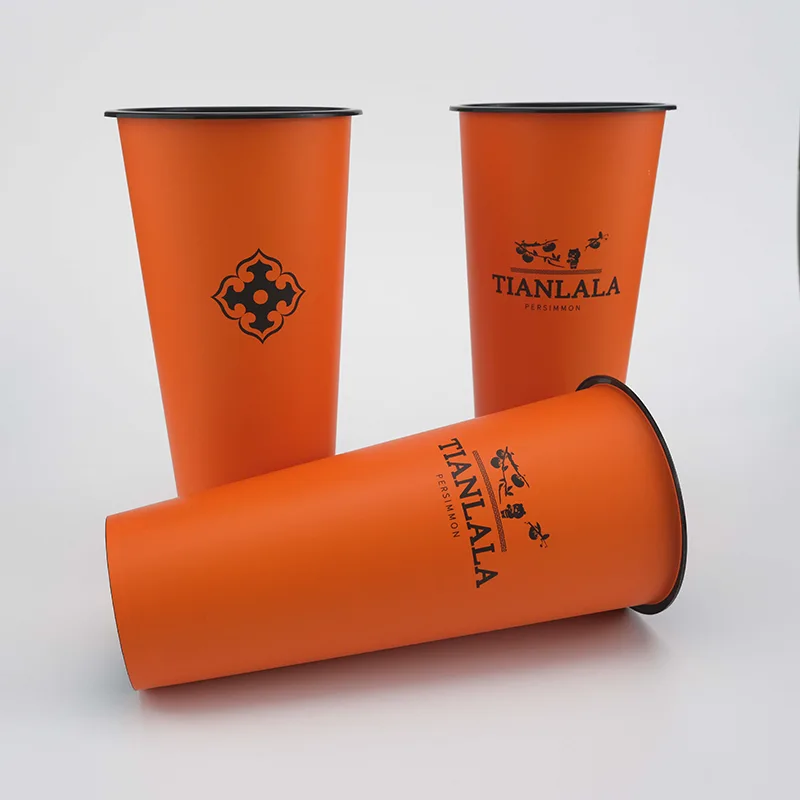
IML-Etikettenspritzguss für PP-Kaffeetassen
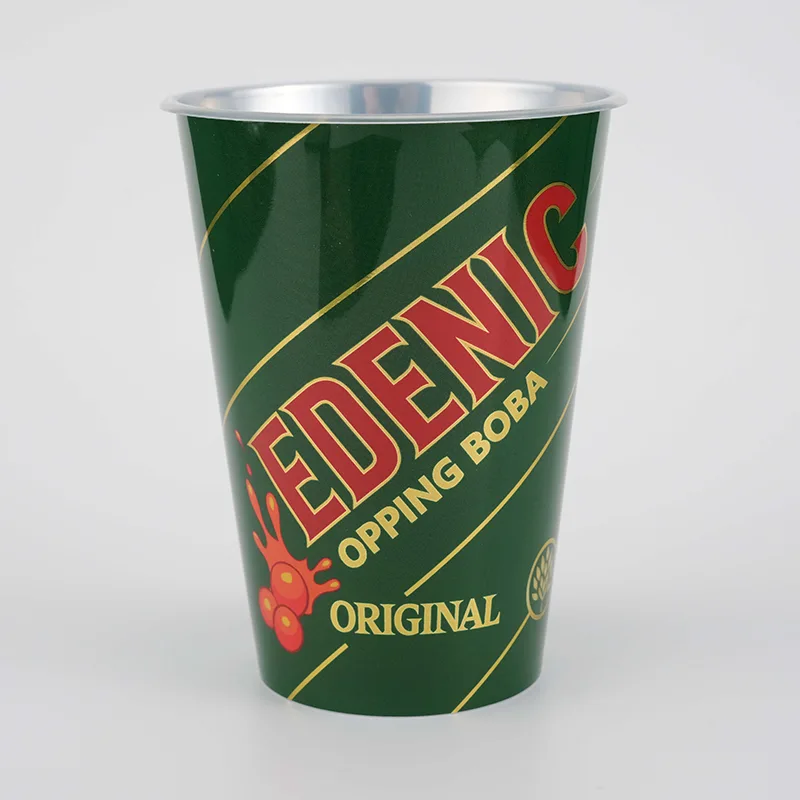
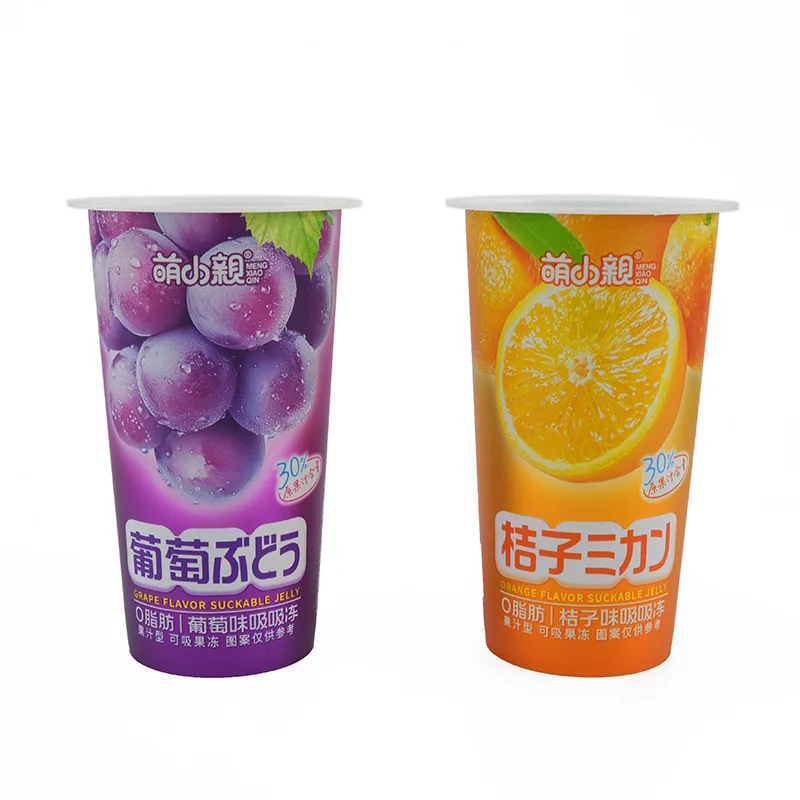
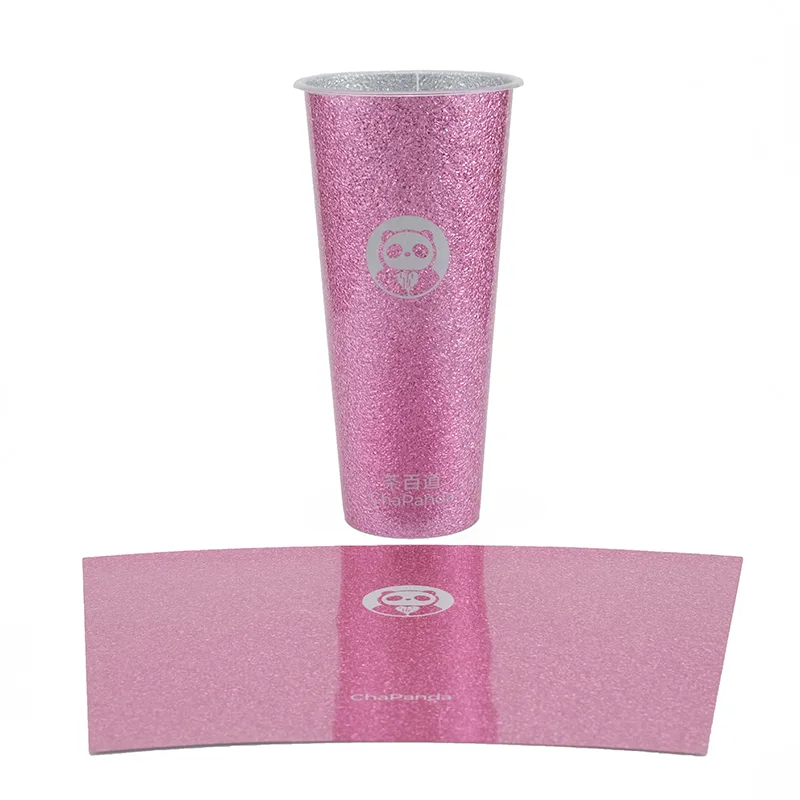
Das von Zhongyu-Lieferanten entwickelte hochwertige IML-Etiketten-Spritzgussverfahren für PP-Kaffeetassen eignet sich für großvolumige PP-Spritzguss-Kaffeetassen und Fruchttee-Getränkebecher. Es erfüllt die Verpackungsanforderungen von Marken mit minimalistischem Stil und einfarbigen visuellen Hauptelementen und erreicht eine einteilige Formung großer Bereiche einfarbiger Hintergründe mit feinen Logos und mehreren Sprachen mit kleinem Text auf dem Becherkörper.
Anfrage absenden
Produktbeschreibung
Dieses von der Zhongyu-Fabrik hergestellte IML-Etikettenspritzgussverfahren für PP-Kaffeetassen verfügt über eine einfarbige Druckschicht, die zwischen dem Tassenkörper und dem Folienmaterial versiegelt ist, wodurch häufige Probleme wie freiliegende Tinte beim Siebdruck sowie Überlaufen und Verblassen der Farbe von selbstklebenden Aufklebern vermieden werden.
Viele Tee- und Kaffeemarken, die Wert auf Einfachheit und High-End-Stil legen, entscheiden sich für diese Lösung, um ein einheitliches Erscheinungsbild für ihre Offline-Filialen zu schaffen, und sie eignet sich auch für inländische Offline-Filialen und grenzüberschreitende Export-Batch-Bestellungen.
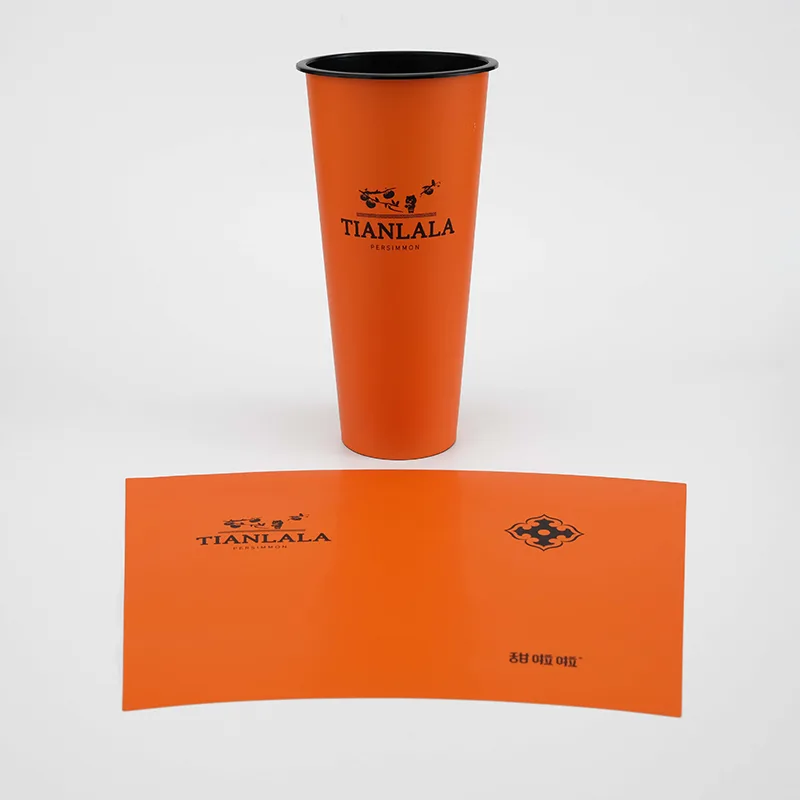
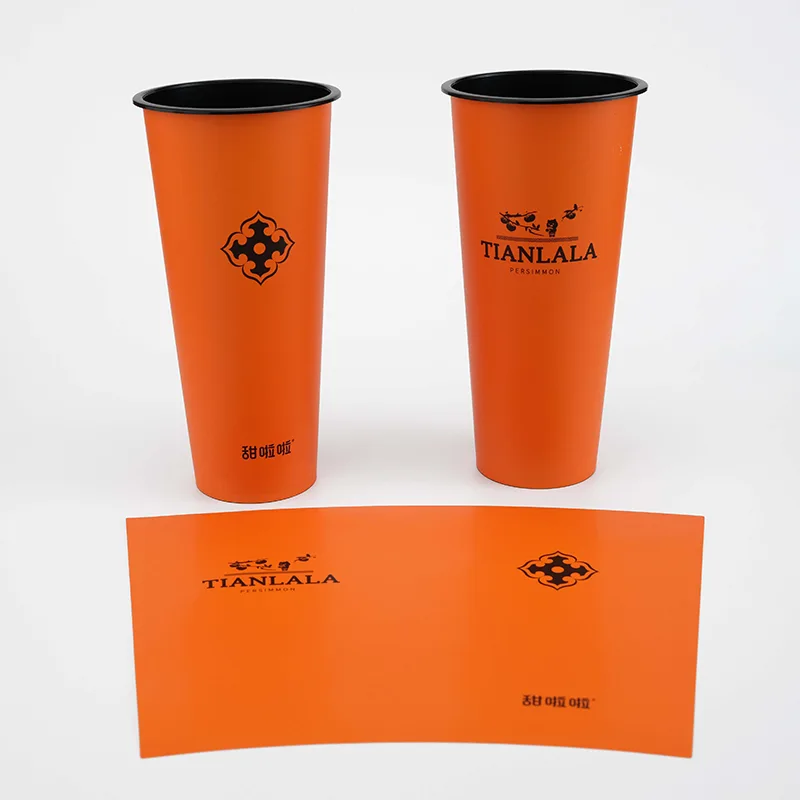
Benutzerdefiniertes wasserdichtes IML-In-Mold-Etikett für Produktspezifikationen für Lebensmittelverpackungen
|
IML-Material |
BOPP, PET, PLA, HDPE |
|
IML-Größe |
Angepasst an die Stanzgröße |
|
IML-Dicke |
65–85 Mikron |
|
Temperatur |
-30°C-120°C |
|
Kernvorteile |
Whole-Shape-Technologie, kratzfest, wasserdicht |
|
Anwendungsszenarien |
Lebensmittelbehälter, tägliche Chemikalien, Industrieverpackungen, Haushaltsgeräte, Schlauchhalterprodukte |
|
Reichhaltige Druckeffekte |
Orangenschale, matt, hochglänzend, transparent, Laserhologramm, metallisches Aluminium, Regenbogen, Farbwechsel, 3D, Prägung |
|
Druckfarben |
Maximal 11 Farben |
IML-Etiketten-Spritzguss-Produktionsprozess:
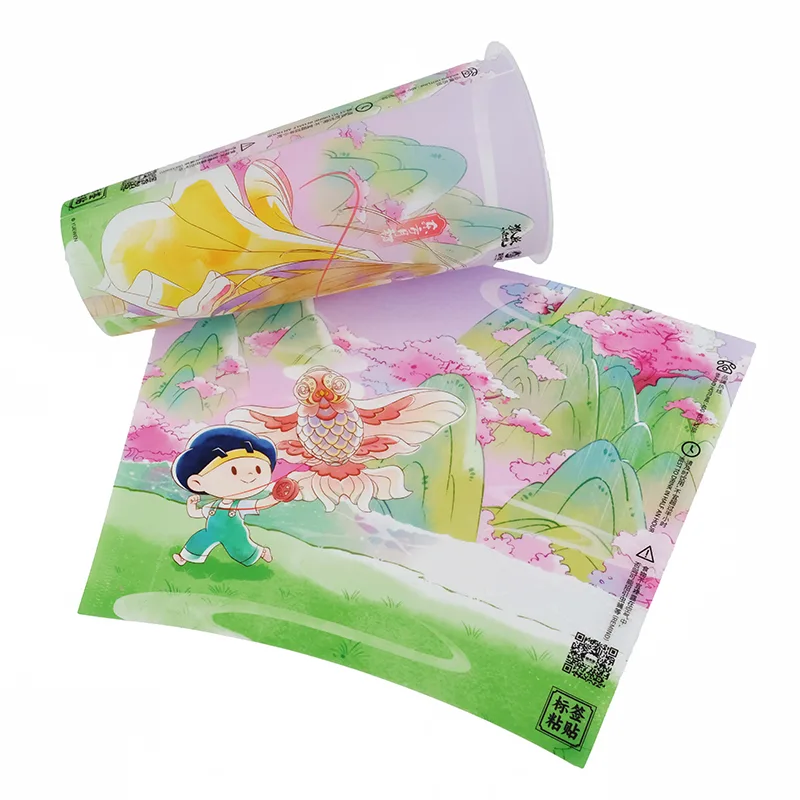
1. Tiefdruck auf PET/PP-Folie und Laminierung
2. Schneiden in Standard-Etikettenbögen
3. Der automatische Roboter platziert die Etiketten im Hohlraum der Spritzgussform
4. Kunststoffschmelzeinspritzung, Folie und Kunststoff schmelzen zu einem Stück
5. Fertige IML-Kunststoffprodukte direkt entformen
Projekt-Pain-Point-Analyse
Wenn viele Marken reine Farb-IML-Injektionsbecher herstellen, stoßen sie häufig auf zwei versteckte Fallstricke:
1. Auf großen Flächen einfarbiger Hintergründe erscheinen kleine Nadellöcher und Farbflecken.
2. Die Hintergrundfarbe wird dünner und scheint an den Randpositionen durch, nachdem der Körbchenkörper gedehnt wird.
Diese Probleme lassen sich bei der Prototypenerstellung in Kleinserien nur schwer aufdecken und werden erst sichtbar, nachdem Zehntausende von Bechern spritzgegossen wurden. Dies führt direkt zu enormen Materialverlusten.
Die Hauptursache dieser Probleme liegt in der Fließfähigkeit der Tinte, dem Anpassungsgrad des Folienmaterials beim Strecken und dem Einspritzdruck. Unsere Lösung besteht darin, in der frühen Phase des Projekts eine spezielle Prozessbewertung für große Flächen mit einfarbigen Mustern durchzuführen, die Tintenformel und die Druckdicke anzupassen, die Dehnungsverhältnisse an verschiedenen Positionen des Bechers vorherzusagen und Verformungsbereiche wie Ränder, Bechermündungen und -böden im Manuskript auszugleichen, wodurch das Risiko von Farbflecken und Belichtung in der Phase der Großserienproduktion verringert wird.
Referenz zur Prozessauswahl
Viele Käufer verwechseln IML-In-Mold-Etiketten, Siebdruck mit gekrümmten Oberflächen und Wärmeübertragungsdruck mit reinen Farbbecherlösungen. Verschiedene Prozesse haben ihre eigenen Kompromisse:
Siebdruck mit gekrümmten Oberflächen: Geringe Kosten, aber es ist schwierig, auf großen Flächen mit Volltonfarbe eine einheitliche Oberfläche zu erreichen. Es eignet sich nur für einfache Linienlogos und nicht für ganzseitige Volltonfarben.
Wärmeübertragungsdruck: Gute Farbleistung, aber die Oberfläche des fertigen Produkts ist eine bedruckte Schicht und neigt zu Kratzern und Farbverblassungen, wenn sie im Laufe der Zeit kaltem Kondenswasser ausgesetzt wird;
IML-In-Mold-Etiketten: Der einfarbige Hintergrund ist im Inneren des Becherkörpers versiegelt, reibungs- und feuchtigkeitsbeständig, mit stabilem ganzseitigen Vollfarbeffekt, geeignet für Marken, die langfristige Regaleffekte und Ferntransporte ins Ausland anstreben.
Hinweis: Wenn es sich nur um kurzfristige Werbekleinmengen handelt, ist Siebdruck wirtschaftlicher; Wenn es sich um langfristige Zirkulations-, Übersee-Export- und Kühllagerszenarien handelt, eignet sich IML besser für die langfristigen Vorteile des Projekts.
Rohmaterial- und Versionskontrolle
Angesichts mehrerer Chargen fortlaufender Bestellungen von Kettenmarken sind „Versionsverwirrung und Farbunterschiede“ die häufigsten Probleme beim IML-Etikettenspritzguss für PP-Kaffeetassen.
Wir haben eine unabhängige Farbprofilbibliothek eingerichtet, die Standard-Tintenverhältnisse, Druckparameter und Musterblätter für jede Volltonfarbe Orange und Mordani enthält. Jedes Mal, wenn eine Rücksendung vorliegt, vergleichen und messen wir die Farbe mithilfe von Instrumenten visuell mit dem Originalmusterblatt, um Chargenfarbunterschiede zu kontrollieren.
Die von Kunden bereitgestellten Mehrfachversionen der Manuskripte werden mit Versionsnummern archiviert und die Manuskripte werden vor der Produktion noch einmal überprüft, um die Produktion falscher Versionen zu verhindern. Dies ist besonders geeignet für Kettenkunden von Kaffee- und Teemarken mit mehreren Filialen und kontinuierlichem Nachschub.
FAQ
F1: Ist die Dehnposition an der Becheröffnung beim großflächigen Vollfarb-IML mit hoher Sättigung anfällig dafür, dass die Grundfarbe freigelegt wird?
A: Wir führen vorab eine Verformungskompensation durch und führen Simulationsspritzgusstests durch, um ein Ausdünnen und Freilegen der Grundfarbe an den Kanten und Ecken zu vermeiden.
F2: Wie kann sichergestellt werden, dass die reine Farbgrundfarbe der vorherigen und nachfolgenden Produktchargen nach mehreren Nachbestellungen und Wiederauffüllungen keine offensichtlichen Farbunterschiede aufweist?
A: Wir erstellen eine spezielle Farbdatei, bewahren Muster zur Aufbewahrung auf und führen für jede Produktionscharge eine Instrumentenfarbmessung und einen Mustervergleich durch.
F3: Kann bei reinen IML-Bechern später ein sekundärer Heißpräge- und Nachbearbeitungsdruck durchgeführt werden?
A: Die Oberfläche des Becherkörpers besteht aus einer glatten PP-Oberfläche, die eine einfache Nachbearbeitung ermöglicht. Es wird jedoch empfohlen, alle Muster auf dem IML-Etikett zu integrieren.
F4: Welche Art von Spritzgussformen eignen sich nicht für großformatige einfarbige IML-Etiketten?
A: Formen mit geringer Oberflächenrauheit und kleinen Entformungswinkeln erhöhen die Wahrscheinlichkeit von Fehlern in der Volltonfarbe. Wir können bei der Bewertung behilflich sein.
F5: Kann das IML-Etikettenspritzgießen für PP-Kaffeetassen den Exportstandards für die Lebensmittelkontaktsicherheit entsprechen?
A: Das Tintenfilmmaterial wurde überprüft und entsprechende Chargentestberichte können für die Zollabfertigung bereitgestellt werden.
F6: Kann der Farbeffekt bei kleinen Mustertests und späteren Großserienproduktionen konsistent sein?
A: Das Muster und die Produktion verwenden denselben Satz an Tintenparametern, um die Effektabweichung zwischen dem Muster und der Großserienproduktion zu verringern.
F7: Gibt es bei der Lagerung von einfarbigen IML-Etiketten irgendwelche Lagerbedingungen zu beachten?
A: Sie müssen in einer dunklen und temperaturkontrollierten Umgebung gelagert werden. Wir bieten unseren Kunden praktische Anleitungen zur Etikettenlagerung und -verwendung.
Hot-Tags: IML-Etikettenspritzguss, PP-Kaffeetassen-IML, In-Mold-Etikettierung für Kaffeetassen
Verwandte Kategorie
Anfrage absenden
Bitte zögern Sie nicht, Ihre Anfrage im untenstehenden Formular zu stellen. Wir werden Ihnen innerhalb von 24 Stunden antworten.