
Heim > Produkte > Lebensmittelverpackung IML > IML-Etikett für Snackbehälter > Spritzguss-PP-Snackbehälter mit IML-Etikett
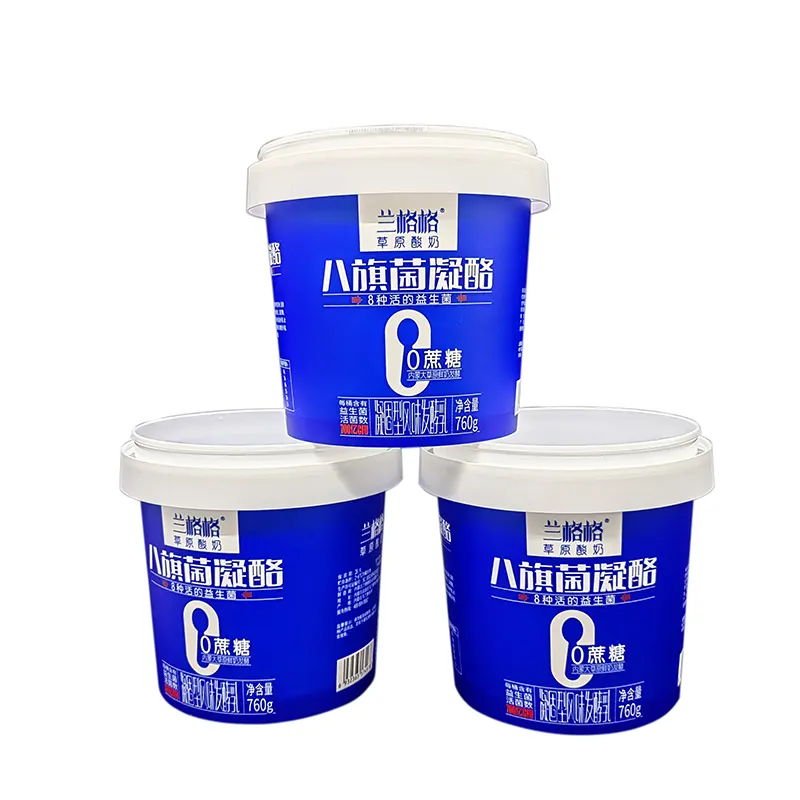
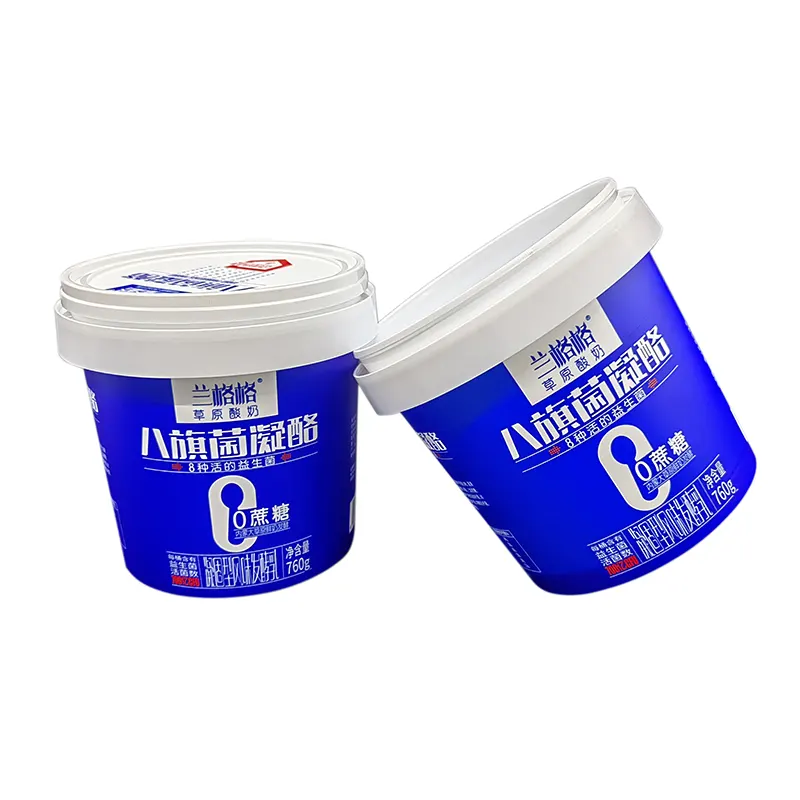
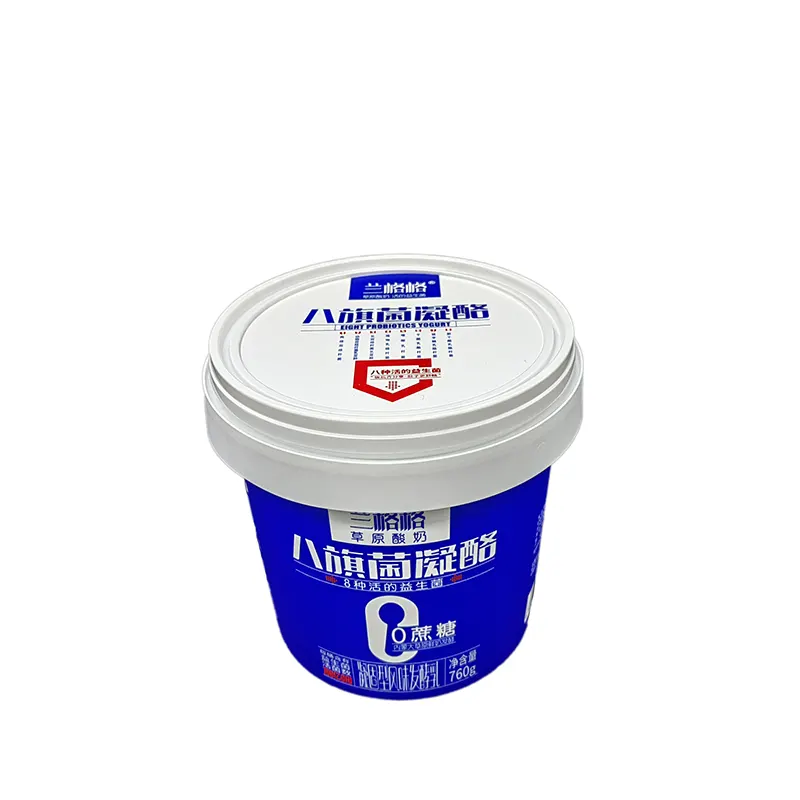
Spritzguss-PP-Snackbehälter mit IML-Etikett
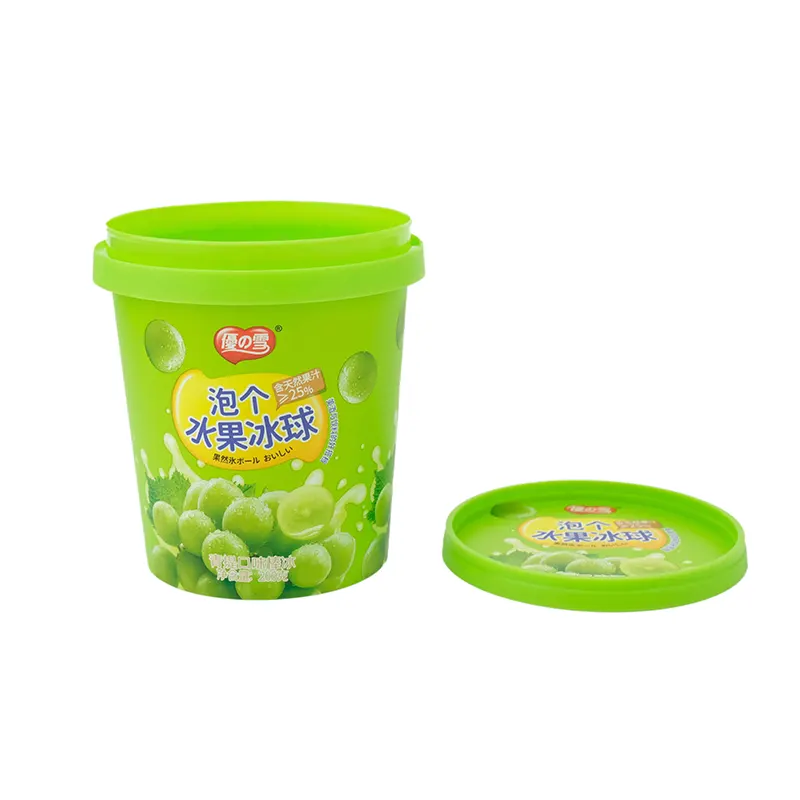
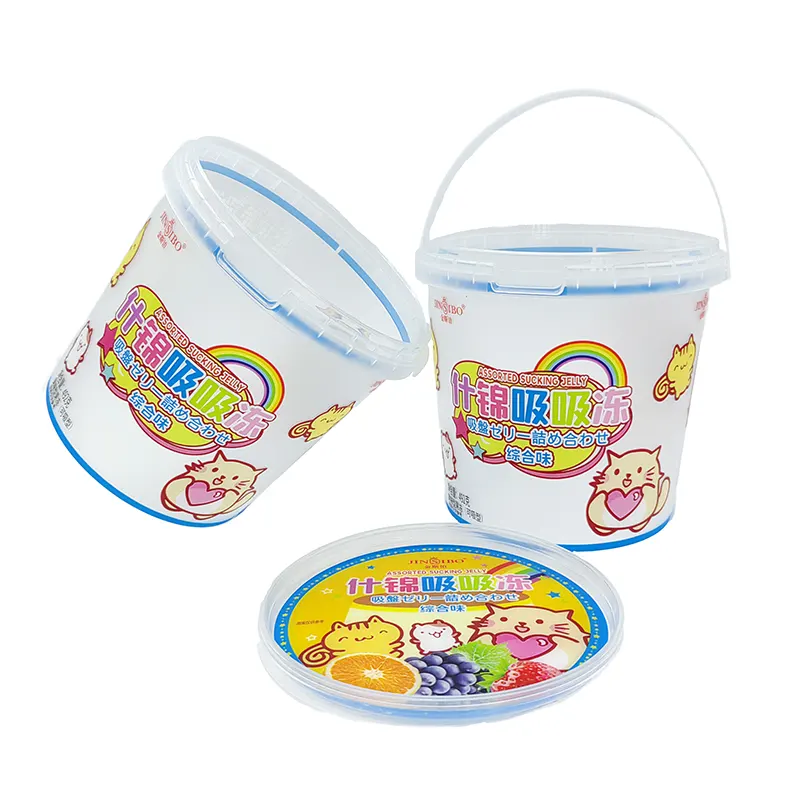
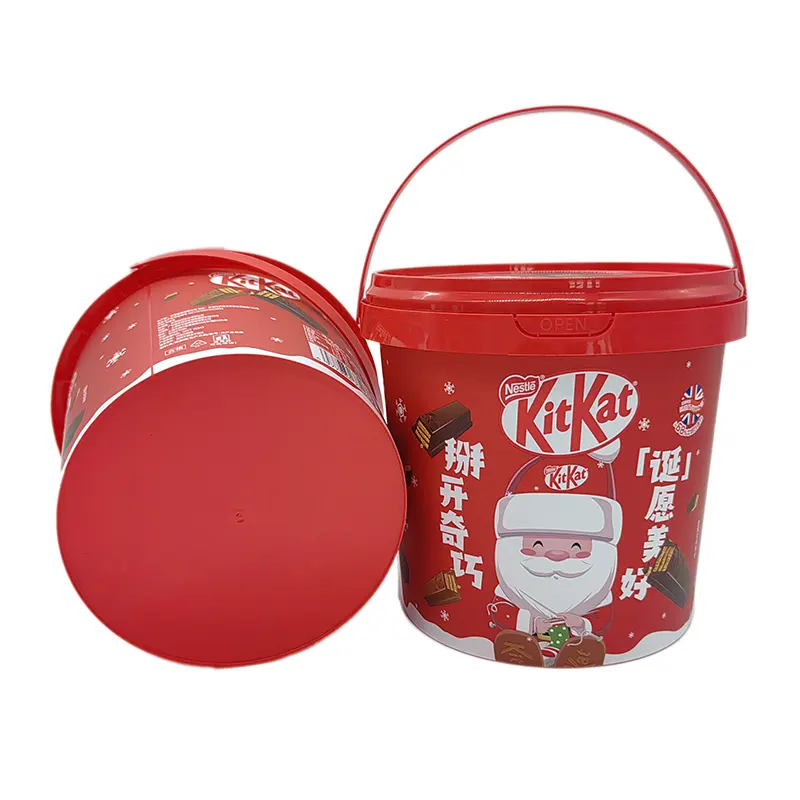
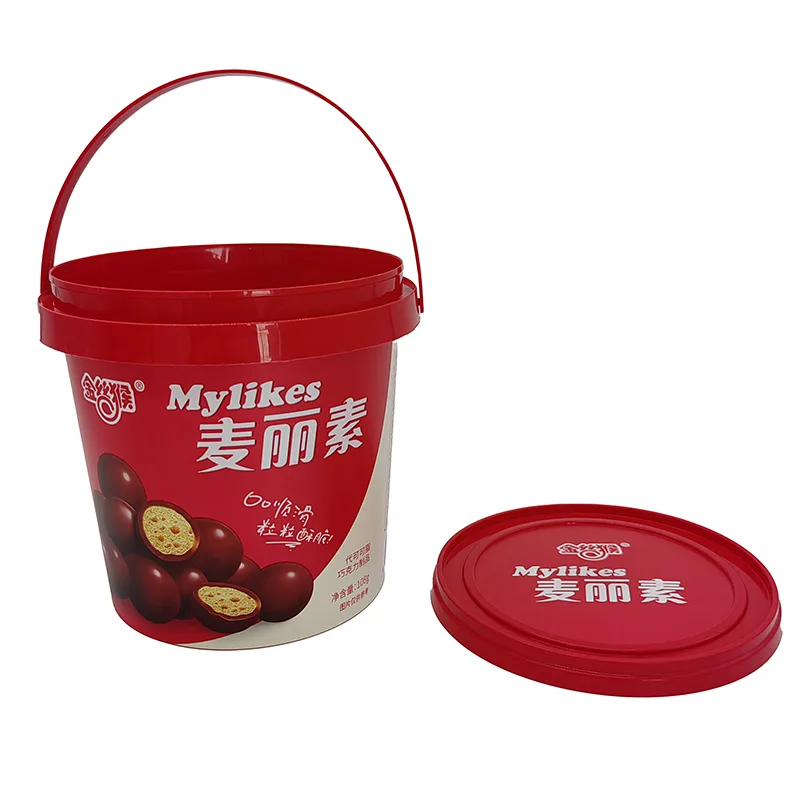
Der von Zhongyu Factory gelieferte Snackbehälter aus spritzgegossenem PP mit IML-Etikett eignet sich für Kunststoffeimer mit großem Fassungsvermögen für Käse, Joghurt und fermentierte Milch. Es wurde speziell mit einem speziellen Verfahren für die Bogenform des Laufkörpers und die Flanschstruktur der Laufmündung entwickelt.
Anfrage absenden
Produktbeschreibung
Der vom Zhongyu-Hersteller entwickelte Snackbehälter aus PP-Spritzguss mit IML-Etikett integriert sich während des Spritzgussvorgangs in den PP-Fasskörper. Die Grafiken und Texte sind in die Fasswand eingebettet und auf der Außenseite des Fasses befindet sich weder Kleber noch Folie.
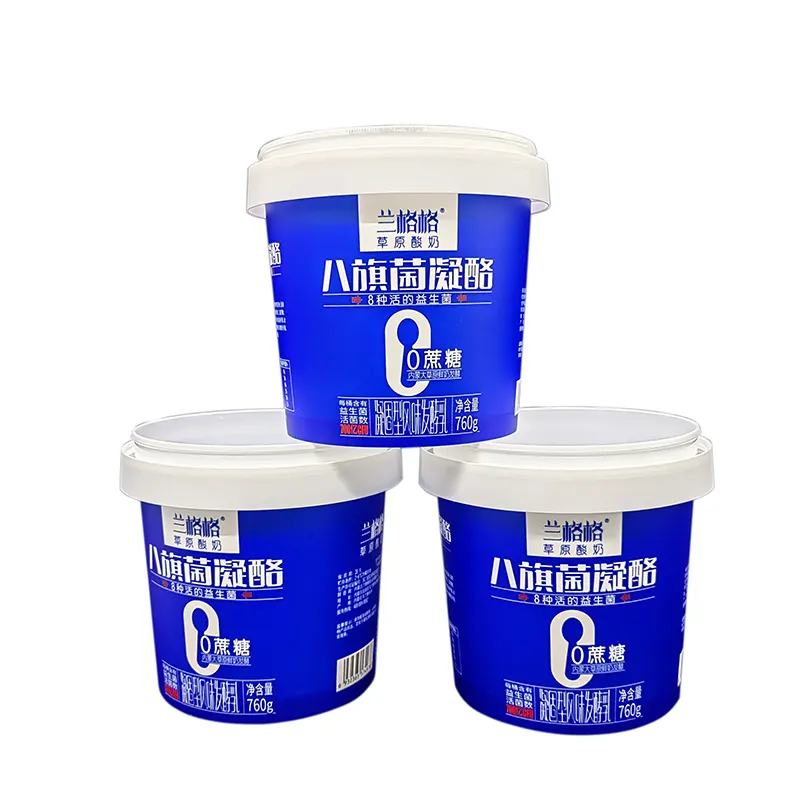
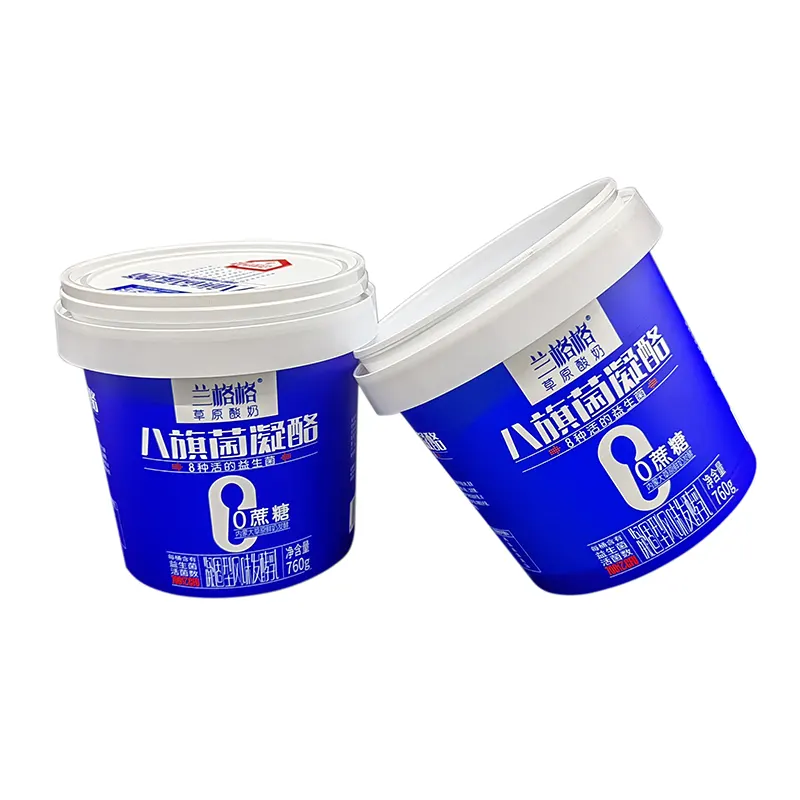
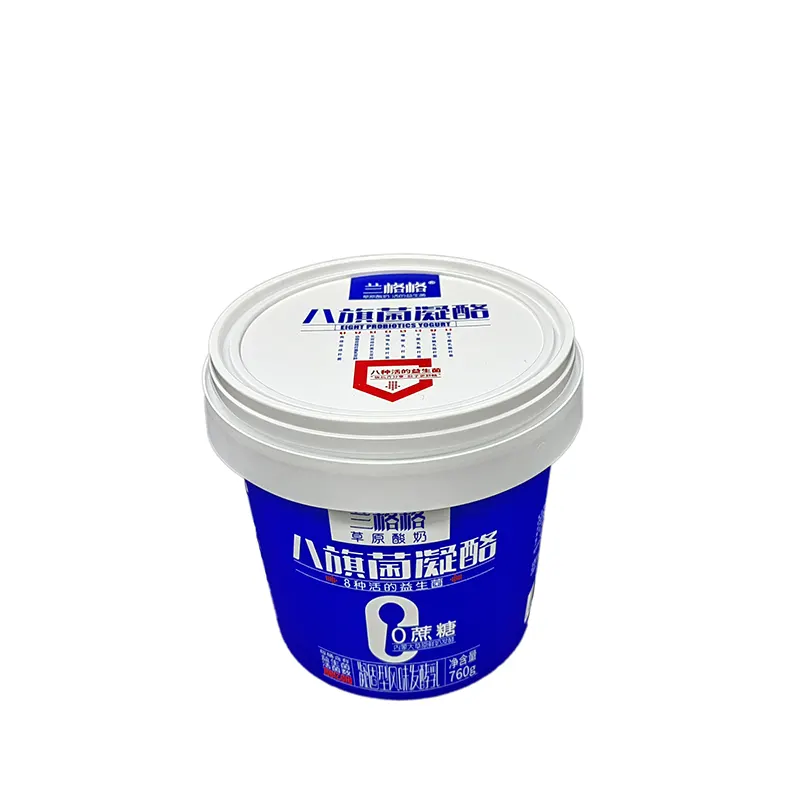
IML-Etiketten-Spritzguss-Produktionsprozess:
1. Tiefdruck auf PET/PP-Folie und Laminierung
2. Schneiden in Standard-Etikettenbögen
3. Der automatische Roboter platziert die Etiketten im Hohlraum der Spritzgussform
4. Kunststoffschmelzeinspritzung, Folie und Kunststoff schmelzen zu einem Stück
5. Fertige IML-Kunststoffprodukte direkt entformen
Herstellungsprozess
1. Bewertung der Materialauswahl: Wählen Sie basierend auf den Nutzungsbedingungen von gekühlten Lebensmitteln mit großem Fassungsvermögen Membranmaterialien und Tinten aus, die gegen niedrige Temperaturen und Säuren beständig sind. Führen Sie Chargeninspektionen von Rohstoffen durch und erstellen Sie Materialdateien.
2. Oberflächengrafik und Verarbeitung gekrümmter Oberflächen: Analysieren Sie anhand des 3D-Modells des geraden Zylinders mit breiter Öffnung die Dehnungsverformung jedes Teils des Zylinderkörpers, führen Sie eine grafische Kompensationsverarbeitung für große Bereiche mit Hintergrundfarbe, Barcodes und kleinem Text durch und geben Sie Produktionsdateien aus.
3. Druckbetrieb in staubfreier Umgebung – Führen Sie den Mehrfarben-Offsetdruck in einer sauberen Werkstatt durch, kontrollieren Sie streng die Abweichung des Offsetdrucks, verfestigen Sie die Tinte vollständig und vermeiden Sie das Risiko einer Tintenmigration in der späteren Phase.
4. Präzise Stanzbearbeitung: Schneiden Sie das Etikett entsprechend der Fasskörperkontur zu, kontrollieren Sie die Kantenecken und die Größentoleranz und entfernen Sie Grate und beschädigte Materialien.
5. Simulationsformüberprüfung – Führen Sie eine Formüberprüfung basierend auf den Spritzgussbedingungen des Weithalszylinders durch, prüfen Sie, ob die großen Bereiche der Hintergrundfarbe fleckig sind, die Lesbarkeit des Barcodes und die Position der Grafiken und bestätigen Sie die Qualifikation, bevor Sie die Probe versiegeln.
6. Sortierung und Verpackungslieferung – Sortieren Sie die Plattenmaterialien entsprechend den Spritzgussausrüstungsanforderungen des Kunden und liefern Sie die relevanten Lebensmittelkontaktmaterialien zusammen mit dieser Charge.
Benutzerdefiniertes wasserdichtes IML-In-Mold-Etikett für Produktspezifikationen für Lebensmittelverpackungen
|
IML-Material |
BOPP, PET, PLA, HDPE |
|
IML-Größe |
Angepasst an die Stanzgröße |
|
IML-Dicke |
65–85 Mikron |
|
Temperatur |
-30°C-120°C |
|
Kernvorteile |
Whole-Shape-Technologie, kratzfest, wasserdicht |
|
Anwendungsszenarien |
Lebensmittelbehälter, tägliche Chemikalien, Industrieverpackungen, Haushaltsgeräte, Schlauchhalterprodukte |
|
Reichhaltige Druckeffekte |
Orangenschale, matt, hochglänzend, transparent, Laserhologramm, metallisches Aluminium, Regenbogen, Farbwechsel, 3D, Prägung |
|
Druckfarben |
Maximal 11 Farben |
Kernverkaufsargument
Die Grundfarbe deckt eine große Fläche ab und formt sich stabil.
Der Barcode und Kleintext werden zuverlässig erzeugt.
Es eignet sich für gekühlte Umgebungen mit sauren Lebensmitteln.
Es beseitigt Hygienerisiken durch Klebenähte.
Es ist mit automatisierten Spritzguss-Produktionslinien kompatibel.
Das Erscheinungsbild des Fasskörpers vermittelt ein starkes Einheitsgefühl.
Hinweise zur Aufmerksamkeit
1. Der Rand der großen Eimeröffnung wird lokal gedehnt. Wichtige Grafiken und Texte im Manuskript müssen den Bereich mit Kantenverformungen vermeiden, um eine Verzerrung der Schlüsselinformationen zu verhindern.
2. Der große einfarbige Hintergrund erfordert spezielle Spritzgusstemperatur- und Formspezifikationen. Bei neuen Projekten ist es notwendig, eine Probeformung auf der Maschine durchzuführen. Eine direkte Massenproduktion ohne Tests wird nicht empfohlen.
3. Der spritzgegossene PP-Snackbehälter mit IML-Etikett wird für säurehaltige fermentierte Lebensmittel verwendet. Es muss sichergestellt werden, dass die Verbrauchsmaterialien dem Säuregehalt des Produkts entsprechen. Wenden Sie die allgemeinen IML-Parameter nicht direkt auf Produkte für den täglichen Gebrauch an.
4. Der fertige Eimer sollte keiner längeren direkten Sonneneinstrahlung ausgesetzt werden, um zu verhindern, dass das PP-Substrat altert und indirekt das Erscheinungsbild des Drucks beeinträchtigt.
5. Die Auslass- und Anschnittpositionen der Form beeinflussen den IML-Formeffekt. Im Frühstadium ist es notwendig, gleichzeitig die Formstruktur zu bewerten, um das Risiko von Grundfarbfehlern zu reduzieren.
FAQ
F1: Neigt der Lebensmitteleimer mit großem Fassungsvermögen und einer großen Fläche einfarbiger Grundfarbe dazu, nach dem Spritzgießen Farbe auszubluten?
A: Wir führen vorab grafische Kompensations- und Simulationsformtests durch, optimieren Prozessparameter und reduzieren die Wahrscheinlichkeit von Farbausblutungen auf der Grundfarbe.
F2: Kann der durch IML gebildete Barcode normal gescannt und erkannt werden?
A: Wir kompensieren die Verformung des Barcodes, testen die Scanleistung durch Formverifizierung und stellen sicher, dass er nach dem Formen normal gescannt und erkannt werden kann.
F3: Verursacht die Etikettentinte von säurehaltigen, fermentierten und gekühlten Lebensmitteln eine Migration?
A: Wir wählen säurebeständige Verbrauchsmaterialien in Lebensmittelqualität aus, führen eine Überprüfung der Prozessbedingungen bei neuen Projekten durch und vermeiden das Risiko einer Tintenmigration.
F4: Sind alle Produktionsprozesse in Ihrem Unternehmen abgeschlossen?
A: Der Druck und das Stanzen werden alle in unserer Reinraumfabrik ohne Auslagerung durchgeführt, und vollständige Chargenprotokolle werden aufbewahrt.
F5: Wie ist mit dem Schaufelmundflansch des Großschaufeleimers umzugehen, der zu grafischen Verformungen führt?
A: Vermeiden Sie den Verformungsbereich des Flansches und optimieren Sie den Entwurf vorab anhand der 3D-Zeichnungen.
F6: Welche Materialien sollten für Mustertests des neuen Projekts bereitgestellt werden?
A: Stellen Sie die 3D-Zeichnungen des Lebensmitteleimers bereit, und dann können wir mit der Prozessanalyse und Entwurfsbewertung beginnen.
F7: Können IML-Großschaufeln an die Hochgeschwindigkeits-Spritzgussausrüstung von Lebensmittelfabriken angepasst werden?
A: Die Ebenheit und Größentoleranz des Blattmaterials wird streng kontrolliert und ist für die automatische Etikettierung von Eimern mit großer Öffnung geeignet.
Hot-Tags: PP-Snackbehälter mit IML-Etikett, Spritzguss-PP-Snackbehälter, Hersteller kundenspezifischer Snackbehälter
Verwandte Kategorie
Anfrage absenden
Bitte zögern Sie nicht, Ihre Anfrage im untenstehenden Formular zu stellen. Wir werden Ihnen innerhalb von 24 Stunden antworten.