
Heim > Produkte > Lebensmittelverpackung IML > IML-Etikett für Joghurtbecher > Spritzguss-PP-Joghurtbecher mit IML-Etikett
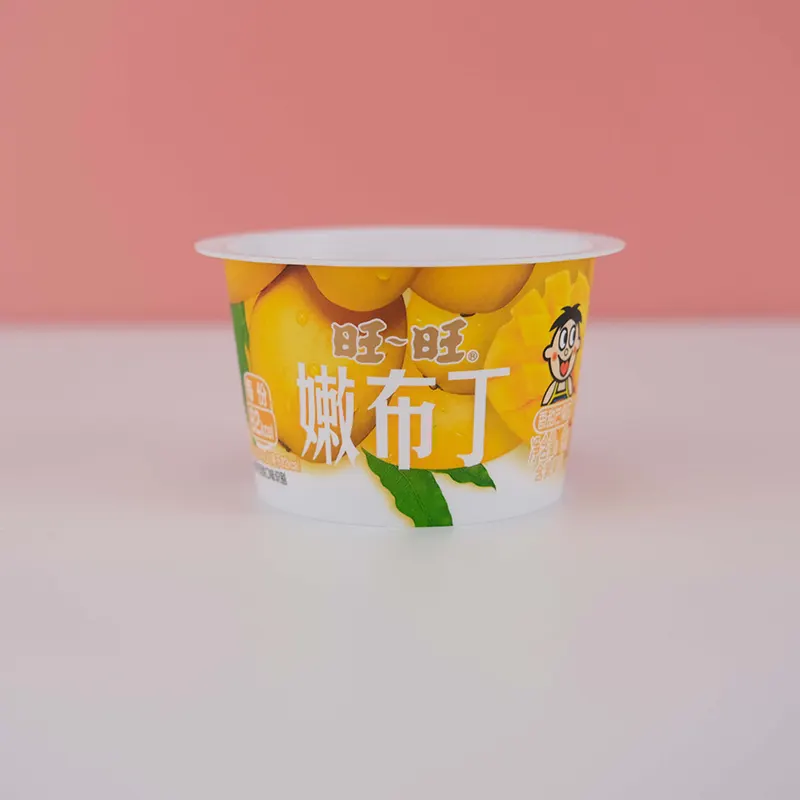
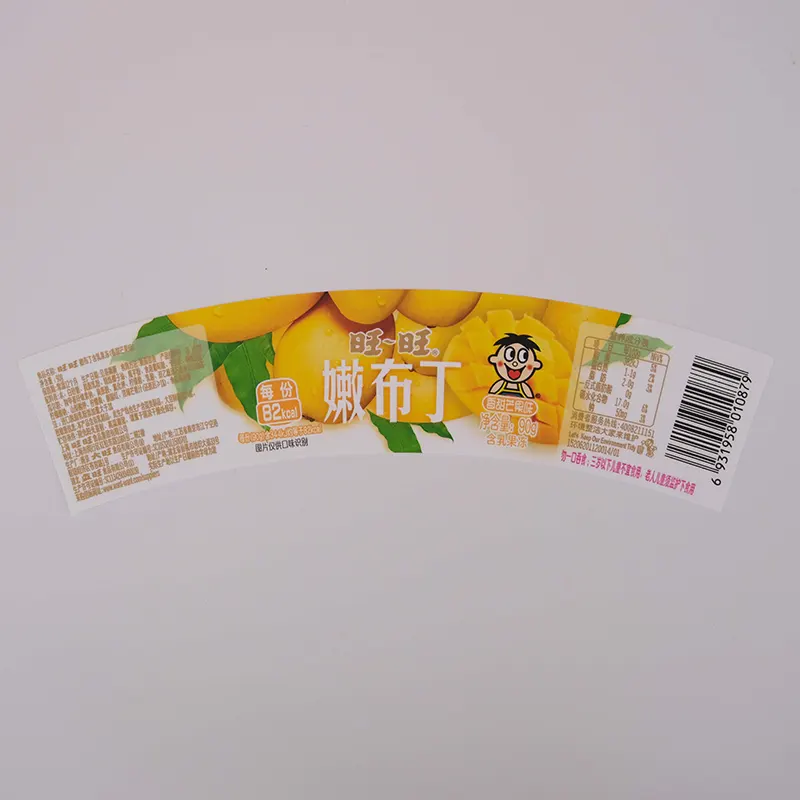
Spritzguss-PP-Joghurtbecher mit IML-Etikett
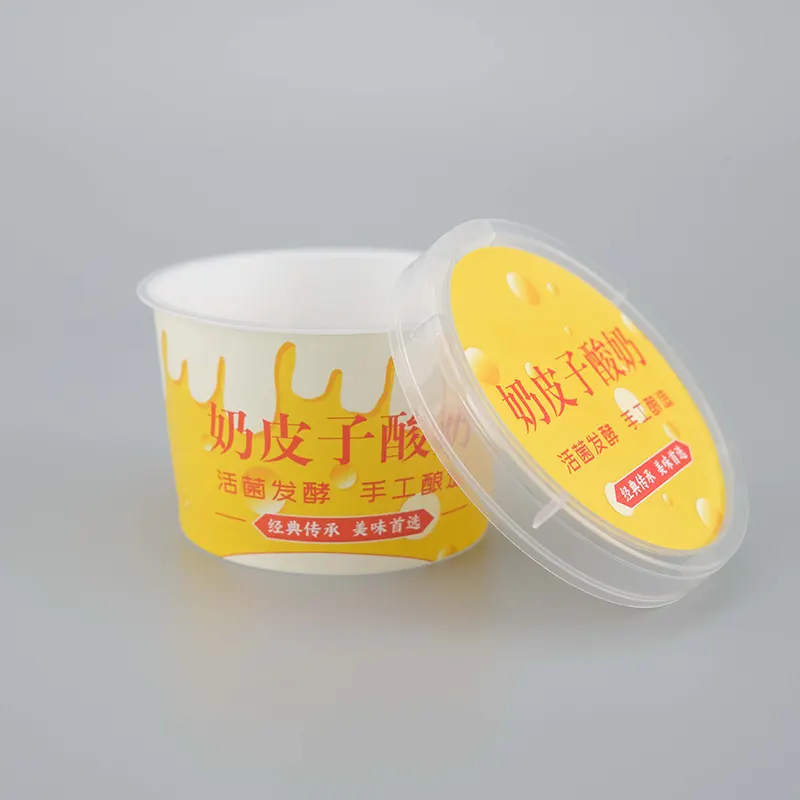
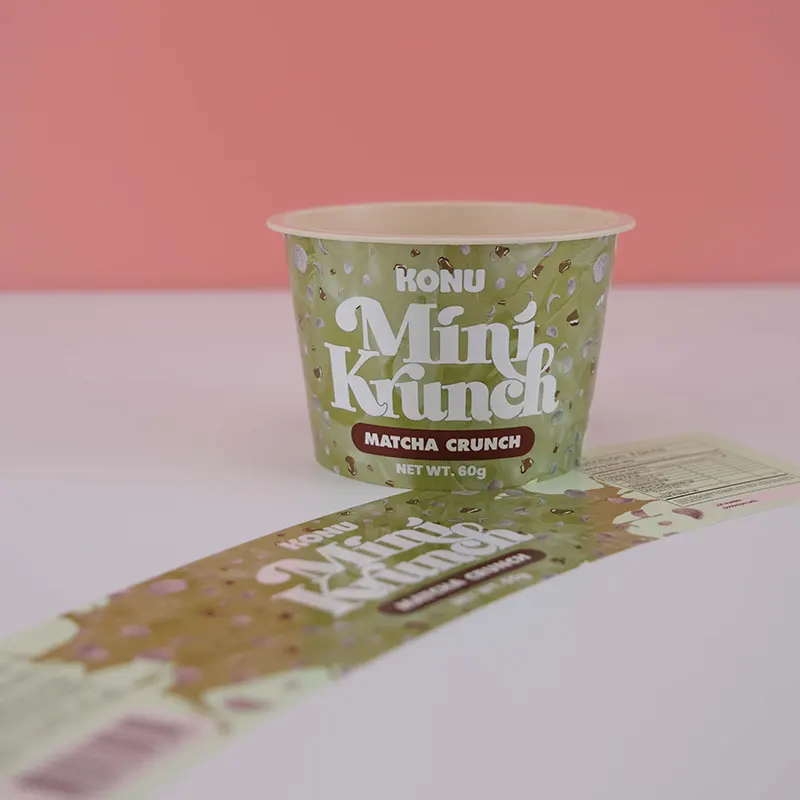
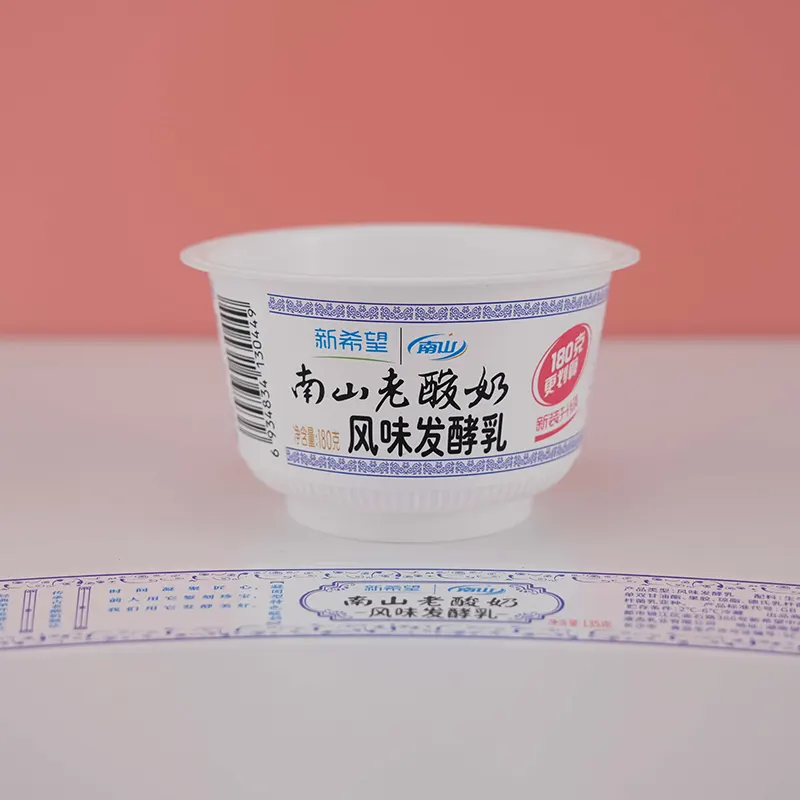
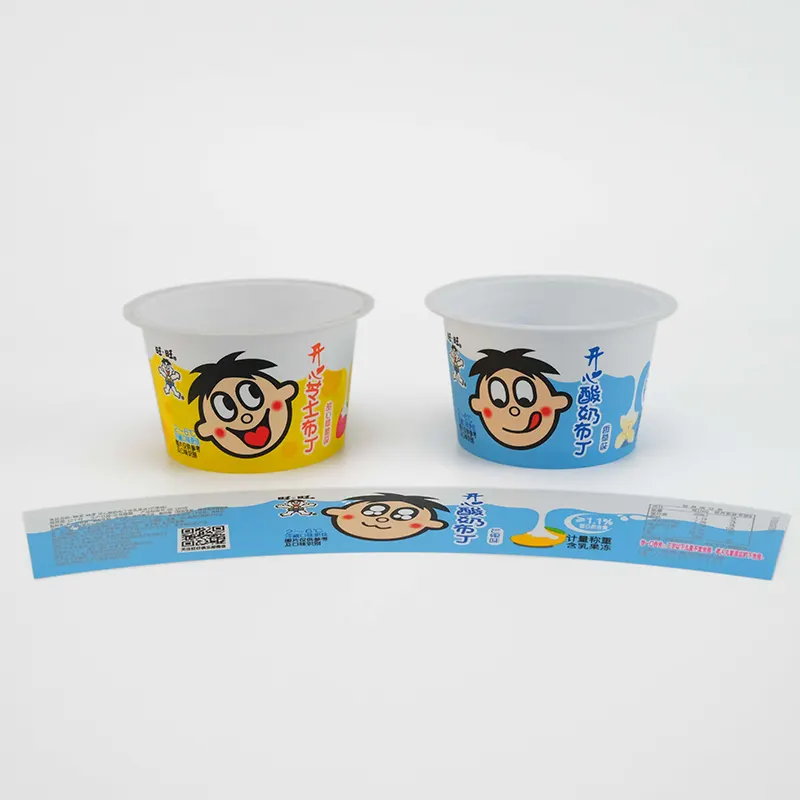
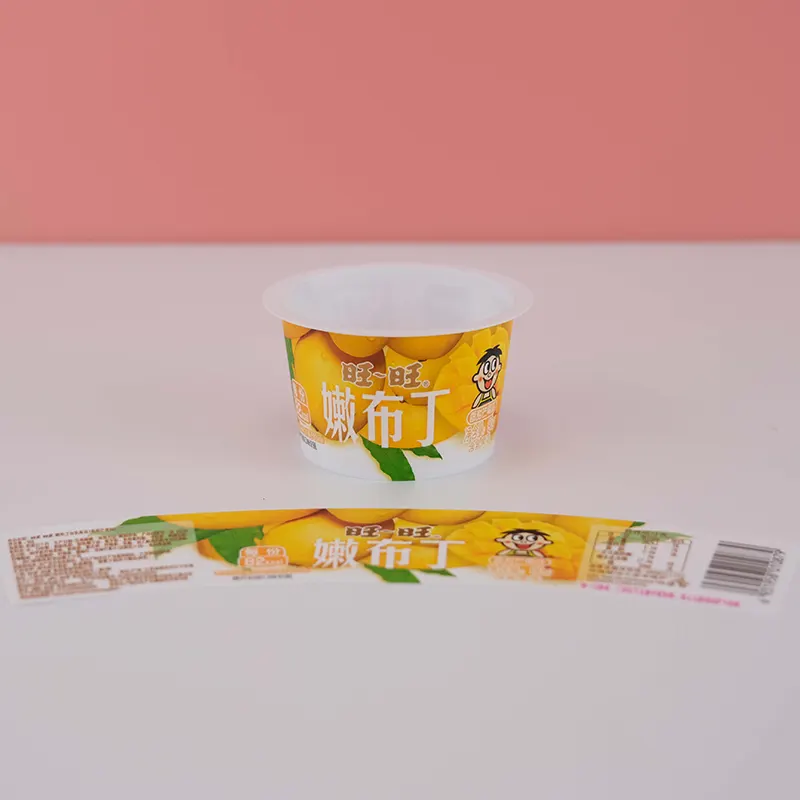
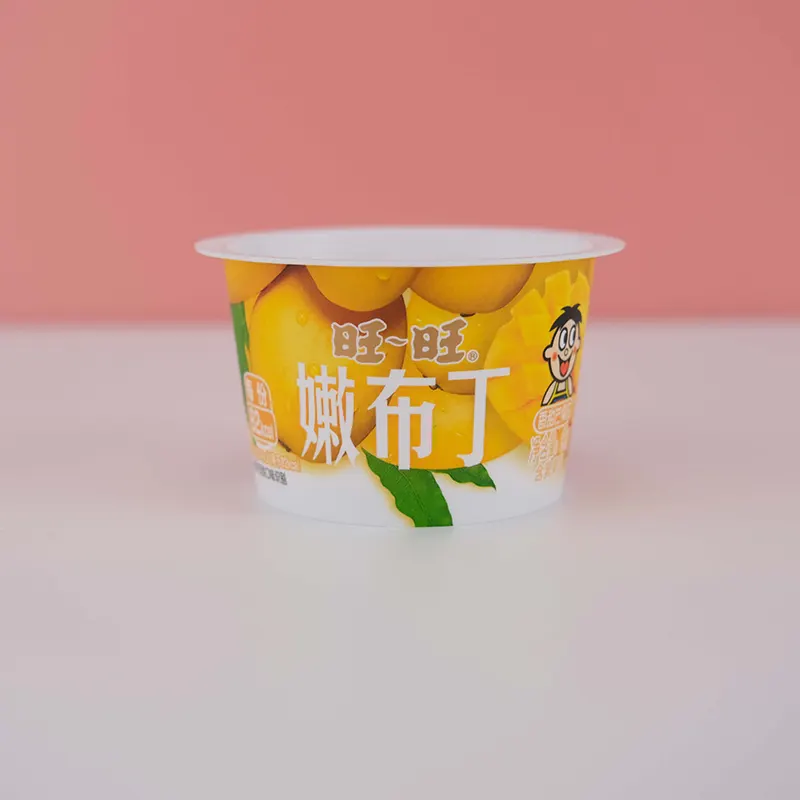
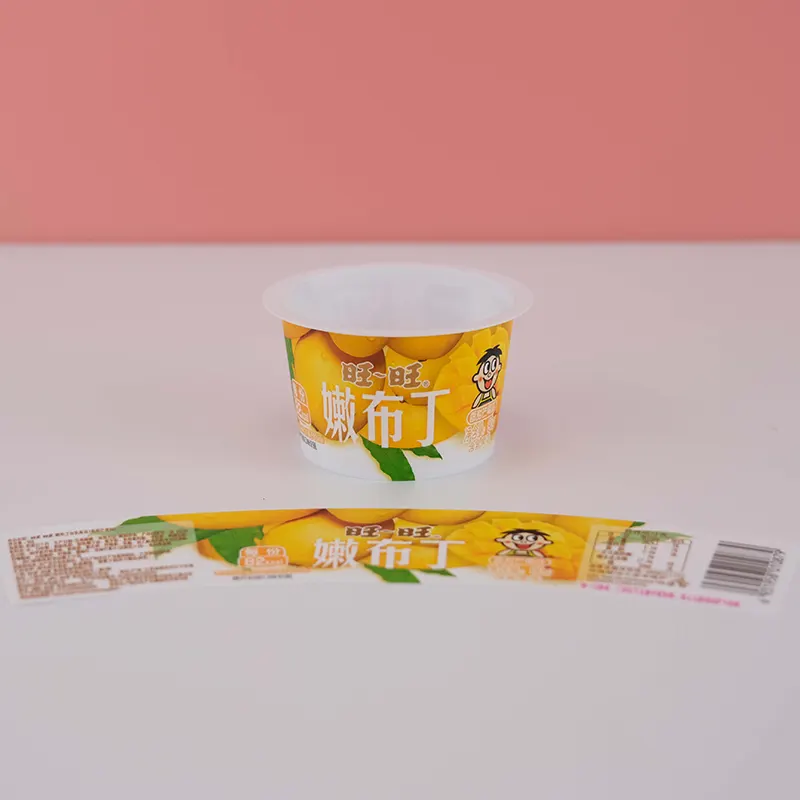
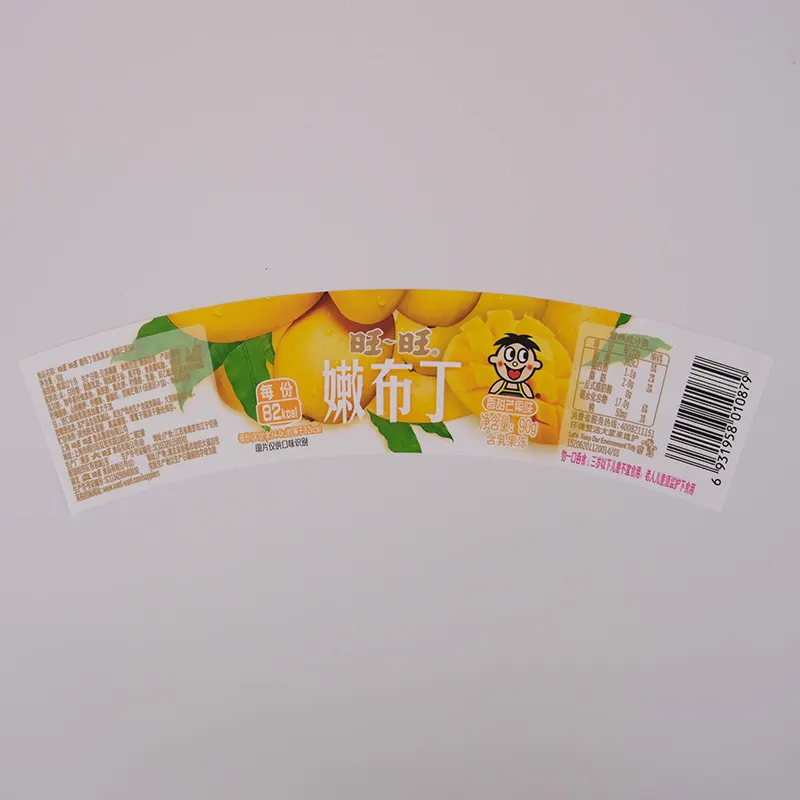
Die Zhongyu-Fabrik stellt diesen PP-Joghurtbecher im Spritzgussverfahren mit IML-Etikett her und zeichnet sich durch die Reproduktion realer Fruchtfotos, kleiner Nährwerttabellen, behördlicher Warnhinweise und Produktbarcodes für komplexe Layouts aus. Das Etikett wird während des Spritzgussverfahrens mit dem Becherkörper verschmolzen und die Bilder und der Text werden in die Harzschicht des Becherkörpers eingebettet.
Anfrage absenden
Produktbeschreibung
Der von Zhongyu gelieferte hochwertige Joghurtbecher aus PP-Spritzguss mit IML-Etikett kann direkt zum Kühlen von Gelees und Fruchtpuddings auf Milchbasis verwendet werden. Er berücksichtigt vollständig alle von den Lebensmittelvorschriften geforderten Layoutinformationen, unterstützt die gleichzeitige Entwicklung mehrerer SKU-Fruchtaromen, dient der Massenproduktion von Lebensmittelmarken und eignet sich für den inländischen Lebensmittelvertrieb und Lebensmittelverpackungsprojekte für den Export.
Differenzierungstechnik
Im Gegensatz zum allgemeinen IML-Etikettenschema haben wir spezielle technische Anpassungen für dünnwandige Behälter vom Typ Pudding vorgenommen.
Die Becherwand von Puddingbechern ist dünn und die gewölbte Oberfläche weist einen großen Bogen auf. Gleichzeitig umfasst das Layout sowohl großflächige Bilder in echten Fruchtfarben als auch eine große Anzahl kleiner Zeichen und Barcodebereiche mit hoher Dichte.
Wir wenden keine allgemeinen Filmparameter an. Stattdessen nehmen wir eine regionale Manuskriptkompensation vor, die auf der Krümmung des Bechers und dem Dehnungsverhältnis an verschiedenen Stellen basiert und dabei die Dehnungsverformung des Bildbereichs und des Barcodebereichs unterscheidet, um sicherzustellen, dass sich das real aufgenommene Bild nach dem Spritzgießen nicht verformt und der kleine Nährwerttext und der Barcode weiterhin klar gescannt und erkannt werden können.
Gleichzeitig berücksichtigen wir auch die Bedingungen der gesamten Lebensmittelproduktionslinie am hinteren Ende, bewerten die Stanzkante des Etiketts, die Wickelspannung des Materials und passen die automatische Hochgeschwindigkeits-Spritzgussausrüstung zum Einbetten von Etiketten an.
Gleichzeitig bewerten wir auch den Heißsiegelbereich der Bechermündung, um eine Beeinträchtigung des Siegeleffekts der Aluminiumfolie durch das Etikett zu vermeiden, und verbinden die gesamte Prozesskette vom Spritzgießen, Abfüllen, Heißsiegeln bis hin zur Lagerung bei niedrigen Temperaturen, um eine Prozessanpassung zu erreichen und nicht nur den Effekt des Erscheinungsbilds des Drucks zu erfüllen.
Benutzerdefiniertes wasserdichtes IML-In-Mold-Etikett für Produktspezifikationen für Lebensmittelverpackungen
|
IML-Material |
BOPP, PET, PLA, HDPE |
|
IML-Größe |
Angepasst an die Stanzgröße |
|
IML-Dicke |
65–85 Mikron |
|
Temperatur |
-30°C-120°C |
|
Kernvorteile |
Whole-Shape-Technologie, kratzfest, wasserdicht |
|
Anwendungsszenarien |
Lebensmittelbehälter, tägliche Chemikalien, Industrieverpackungen, Haushaltsgeräte, Schlauchhalterprodukte |
|
Reichhaltige Druckeffekte |
Orangenschale, matt, hochglänzend, transparent, Laserhologramm, metallisches Aluminium, Regenbogen, Farbwechsel, 3D, Prägung |
|
Druckfarben |
Maximal 11 Farben |
IML-Etiketten-Spritzguss-Produktionsprozess
1. Tiefdruck auf PET/PP-Folie und Laminierung
2. Schneiden in Standard-Etikettenbögen
3. Der automatische Roboter platziert die Etiketten im Hohlraum der Spritzgussform
4. Kunststoffschmelzeinspritzung, Folie und Kunststoff schmelzen zu einem Stück
5. Fertige IML-Kunststoffprodukte direkt entformen
Produktmerkmale
1. Möglichkeit zur komplexen Wiederherstellung von Farbbildern
2. Stabile Speicherung ganzseitiger Informationen
3. Anpassung an mehrere SKUs für eine schnelle Iteration
4. Komplettes Materialsystem in Lebensmittelqualität
5. Rollenmaterialanpassung für automatisierte Produktionslinie
Erfahrung mit Branchenfallen
Viele Lebensmittelkunden stoßen beim IML auf versteckte Probleme: Das Erscheinungsbild der Probe ist qualifiziert, aber die tatsächlichen Fruchtszenenmuster weisen schwache Punkte auf, der Nährwerttext ist gedehnt und deformiert und das Barcode-Scannen schlägt nach der Massenproduktion fehl.
Das Problem liegt darin, dass die Dehnverhältnisse verschiedener Teile des dünnwandigen Bechers unterschiedlich sind. Das allgemeine Etikett skaliert lediglich das Textmanuskript und verfügt nicht über eine Kompensation der Zonenverformung; einige Hersteller schauen sich nur das Druckmuster an und führen keine Überprüfung der Einspritzsimulation auf der Maschine durch.
In der frühen Phase unseres Projekts führten wir Simulationsinjektionstests durch, um den tatsächlichen Zustand der Bilder, Texte und Barcodes nach dem Formen zu überprüfen und so das Risiko von Bildverzerrungen und Barcode-Fehlern bereits im Probenstadium abzufangen und die Verschrottung großer Mengen fertiger Produktverpackungen durch Lebensmittelunternehmen zu vermeiden.
FAQ
F1: Das komplexe Layout mit großformatigen Bildern echter Früchte und detaillierten kleinen Barcodes ist auch nach dem Spritzgießen noch erkennbar. Bleiben die Barcodes nach der Massenproduktion stabil und lesbar?
A: Wir haben eine Vorverarbeitung zur Verformungskompensation durchgeführt und eine Simulationsverifizierung auf der Maschine durchgeführt, um sicherzustellen, dass die Barcodes nach der Massenproduktion stabil und lesbar bleiben.
F2: Beeinträchtigt der spritzgegossene PP-Joghurtbecher mit IML-Etikett die Heißsiegelleistung der Becheröffnung?
A: Wir haben die Anordnung der Becheröffnung im Voraus bewertet und sichergestellt, dass das Etikett den Heißsiegelbereich meidet und somit den Siegelprozess nicht beeinträchtigt.
F3: Können Sie die relevanten Lebensmittelkontakt-Inspektionsdokumente für die entsprechende Bestellcharge bereitstellen?
A: Ja, wir unterstützen das. Für jede Charge können wir entsprechende Materialprüfberichte für interne Werksaudits und -überprüfungen erstellen.
F4: Welche Zeichnungen müssen uns für die neue Projektentwicklung zur Prozessbewertung in der frühen Phase zur Verfügung gestellt werden?
A: Die Bereitstellung der 3D-Zeichnungen des Körbchenkörpers reicht aus, um die Analyse des Dehnungsverhältnisses und Entwurfsänderungsvorschläge abzuschließen.
F5: Führt Ihr Unternehmen den gesamten Druck und die Verarbeitung der IML-Etiketten für Lebensmittel im eigenen Haus durch?
A: Der gesamte Lebensmittel-IML-Prozess wird intern produziert, ohne dass Verfahren ausgelagert werden müssen. Die Produktionsaufzeichnungen sind lückenlos nachvollziehbar.
F6: Wird es bei der Massenproduktion erhebliche Farbunterschiede in den farbenfrohen Fruchtbildern zwischen verschiedenen Chargen geben?
A: Wir erstellen ein Farbprofil und eine Tonwertzuwachs-Prozessdatei. Jede Charge wird mit dem Musterblatt verglichen, um die Farbe zu kontrollieren.
F7: Gibt es bei IML-Etiketten-Fertigprodukten wie Pudding ein potenzielles Problem der Etikettenablösung nach der Kühllagerung?
A: Wir führen intern Zirkulationstests bei niedrigen Temperaturen durch, um die Stabilität der Verbindung des Etiketts mit dem Becherkörper zu überprüfen.
Hot-Tags: Spritzguss-PP-Joghurtbecher mit IML-Etikett, China, Hersteller, Lieferant, Fabrik
Verwandte Kategorie
Anfrage absenden
Bitte zögern Sie nicht, Ihre Anfrage im untenstehenden Formular zu stellen. Wir werden Ihnen innerhalb von 24 Stunden antworten.