
Heim > Produkte > Tägliche IML-Verpackung von Chemikalien > IML-Etikett für Ölflaschen > PP-Ölflaschen IML-Etikett Blasformen
PP-Ölflaschen IML-Etikett Blasformen
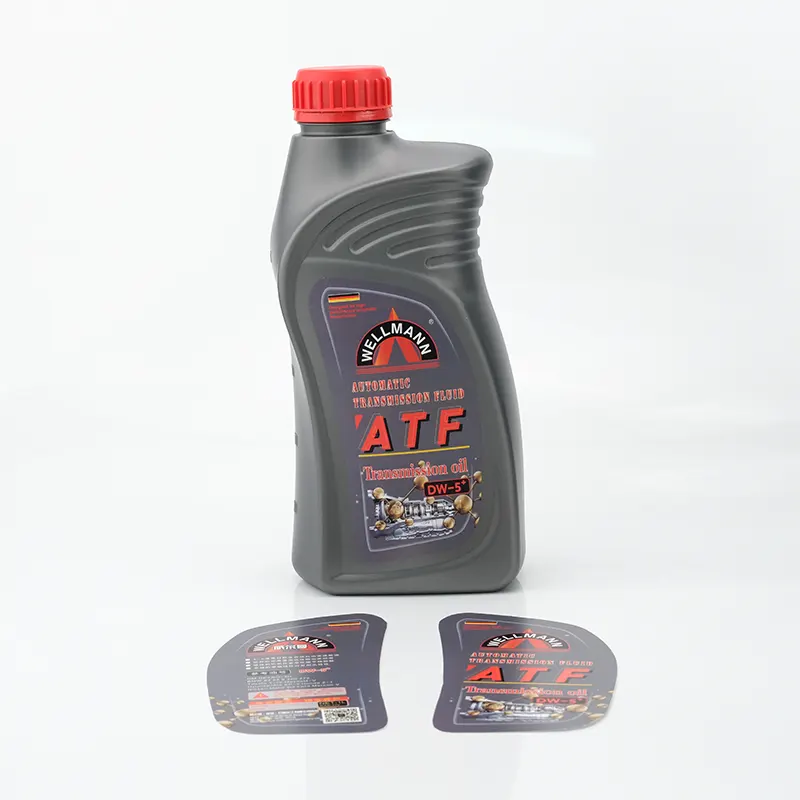
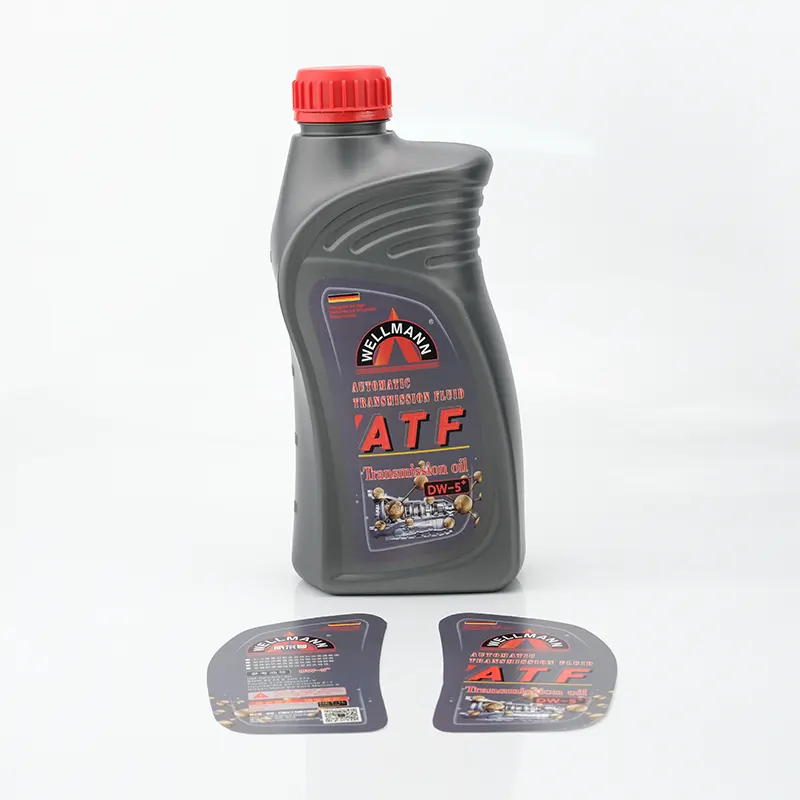
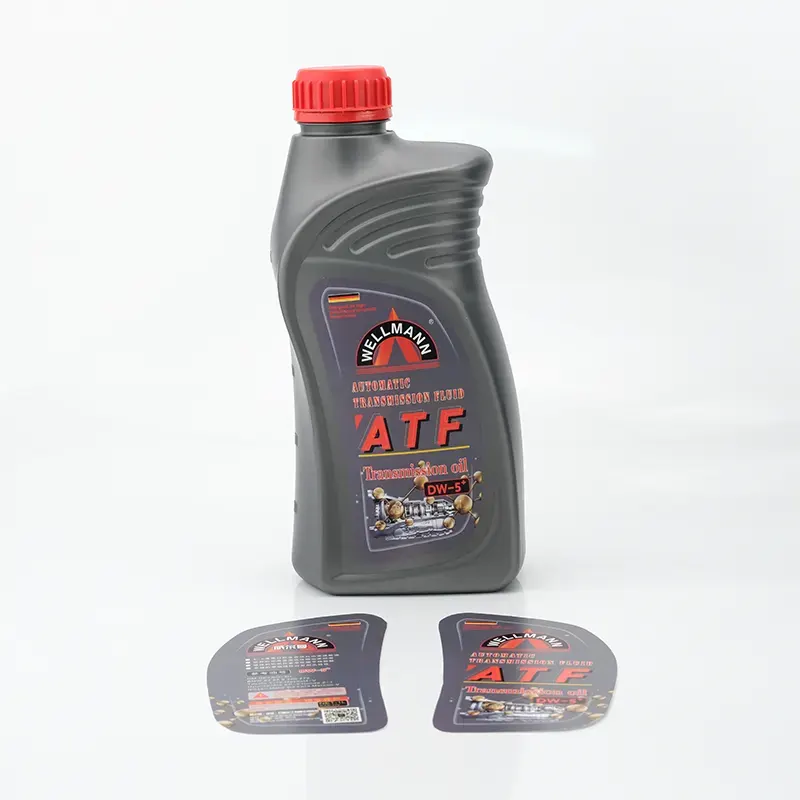
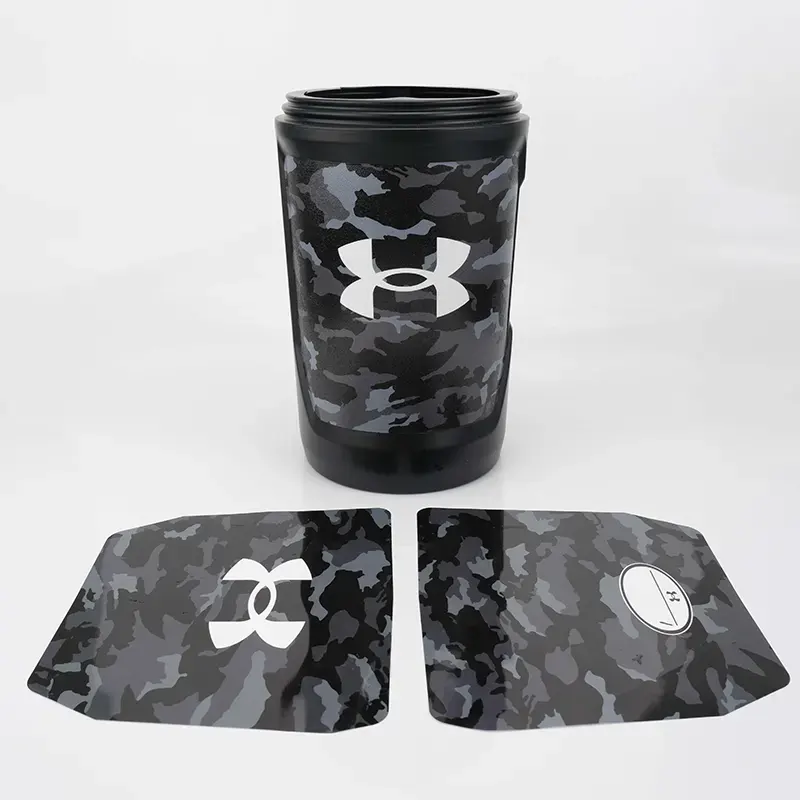
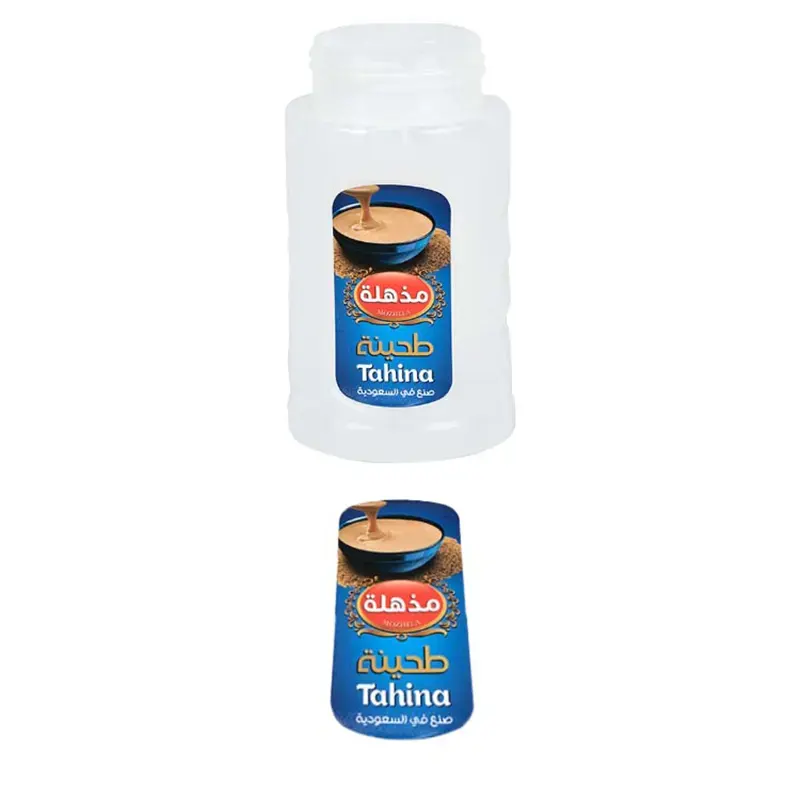
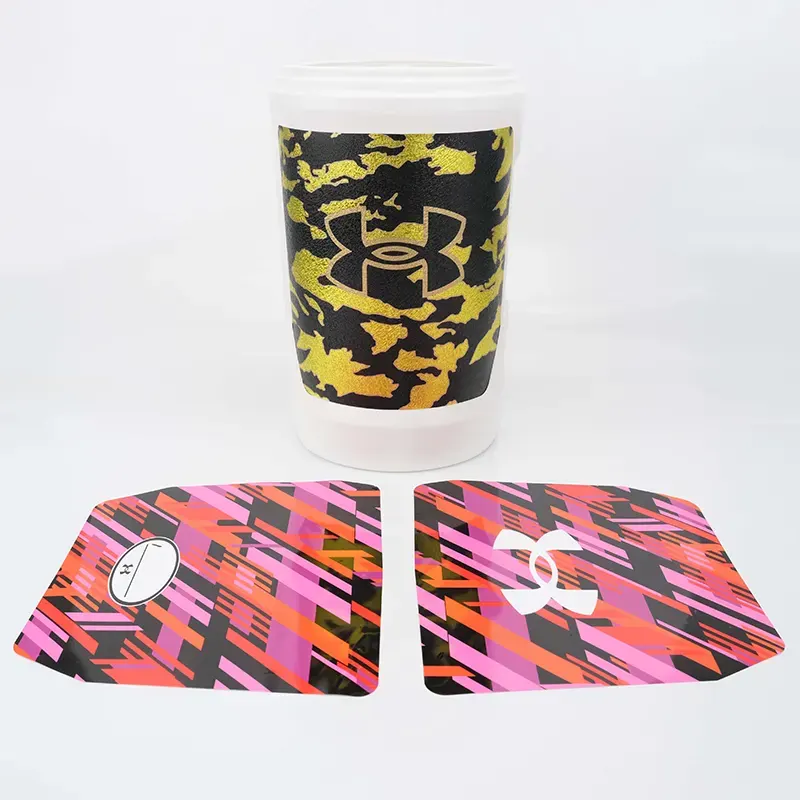
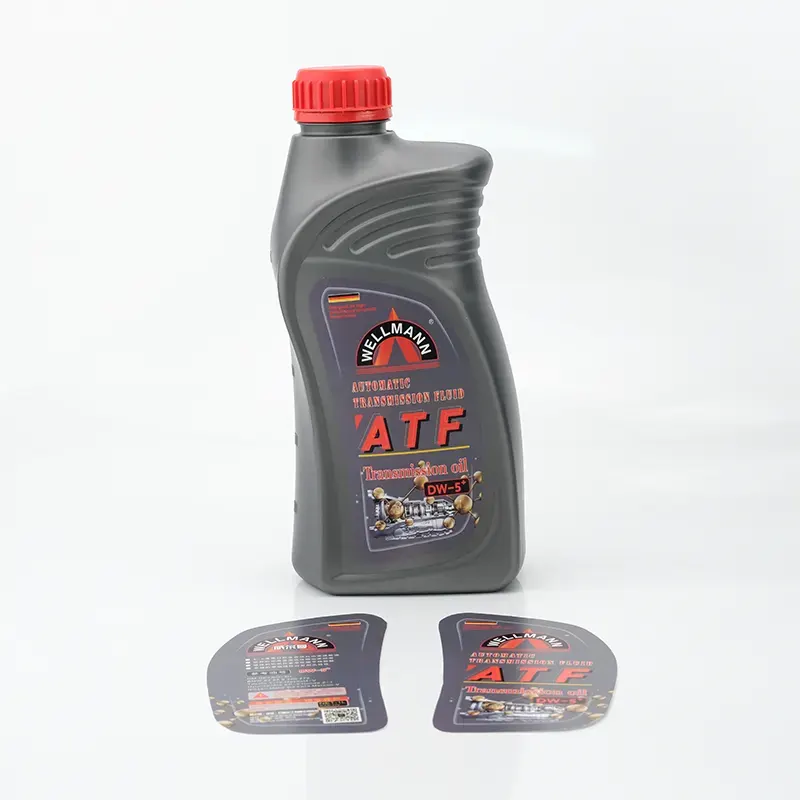
Zhongyu ist ein professioneller Hersteller und Lieferant von IML-Etiketten-Blasformen für PP-Ölflaschen. Durch präzise Planung des Farbraums übertragen wir die äußerst komplexen, mehrfarbigen Feintexturen auf das dunkle und glänzende PP-Substrat und nutzen die Flexibilität des Folienmaterials, um es genau an die stromlinienförmige Oberfläche und die Anti-Rutsch-Muster des Flaschenkörpers anzupassen.
Anfrage absenden
Produktbeschreibung
Bei der Wahl des IML-Etikettenblasformens für chinesische PP-Ölflaschen, das von der Zhongyu-Fabrik geliefert wird, lässt dieser Prozess das Etikett in der Flasche verschwinden, was nicht nur die allgemeine Raffinesse von Industrieprodukten erhöht, sondern auch die Anti-Fälschungs- und Anti-Öffnungs-Logik von Ölverpackungen neu gestaltet und dem Produkt eine reinere industrielle Ästhetik und Allwetter-Anti-Zersetzungsfähigkeit verleiht.
Kundenspezifisches wasserdichtes IML-In-Mold-Etikett für die tägliche Chemikalienverpackung. Produktspezifikationen:
|
IML-Material |
BOPP, PET, PLA, HDPE |
|
IML-Größe |
Angepasst an die Stanzgröße |
|
IML-Dicke |
65–85 Mikron |
|
Temperatur |
-30°C-120°C |
|
Kernvorteile |
Whole-Shape-Technologie, kratzfest, wasserdicht |
|
Anwendungsszenarien |
Lebensmittelbehälter, tägliche Chemikalien, Industrieverpackungen, Haushaltsgeräte, Schlauchhalterprodukte |
|
Reichhaltige Druckeffekte |
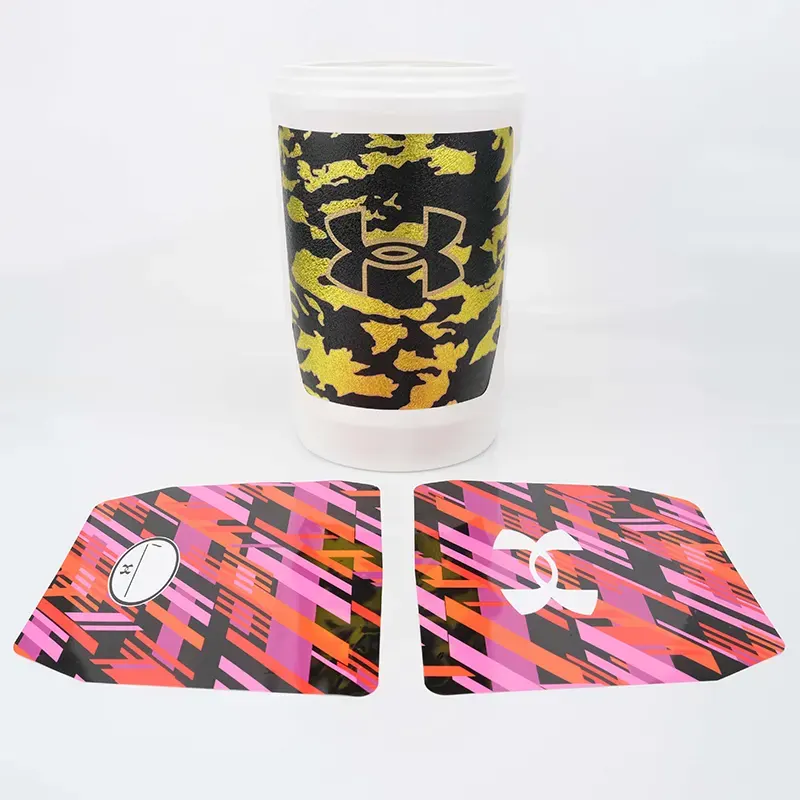
Orangenschale, matt, hochglänzend, transparent, Laserhologramm, metallisches Aluminium, Regenbogen, Farbwechsel, 3D, Prägung |
|
Druckfarben |
Maximal 11 Farben |
IML-Etiketten-Blasform-Produktionsprozess:
1. Tiefdruck auf PET/PP-Folie und Laminierung
2. Schneiden in Standard-Etikettenbögen
3. Der automatische Roboter platziert die Etiketten im Hohlraum der Spritzgussform
4. Geschmolzener Kunststoff wird in die Form geblasen und nimmt dabei Gestalt an. Der Kunststoff umhüllt das Etikett zusammen mit der Oberfläche der Form
5. Wenn der Kunststoff abkühlt, integriert sich das Etikett mit dem Produkt, sodass das Etikett direkt in das Produkt eingebettet werden kann
Hinweise zur Aufmerksamkeit
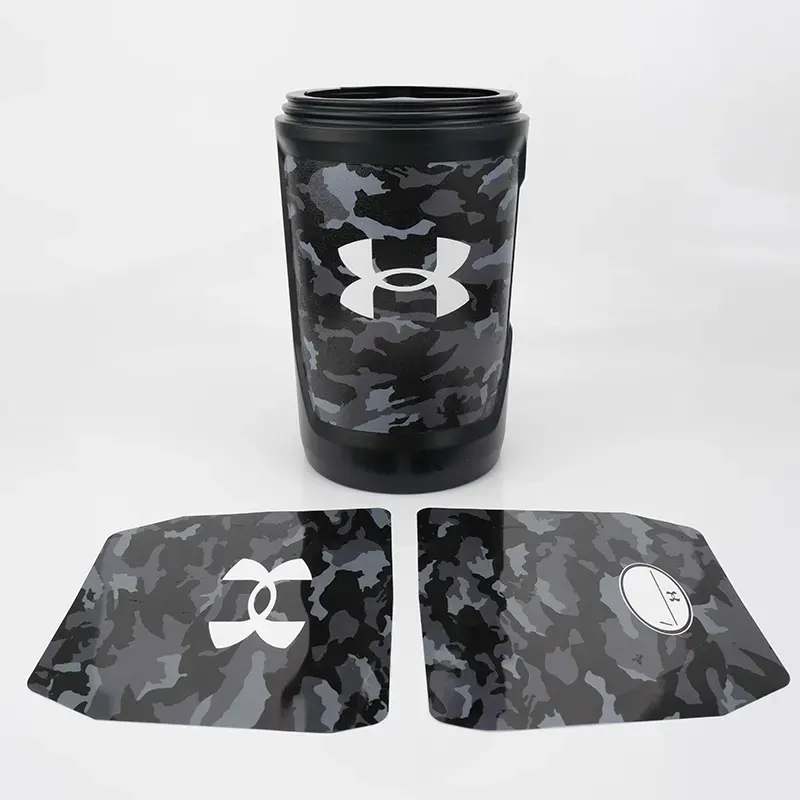
Kontrolle des Überdruckens auf dunklen Hintergründen und komplexen Mustern: Bei dunklen Substraten wie Ölflaschen und komplexen Texturen wie Tarnfarben muss die Dicke der darunter liegenden weißen Tinte streng kontrolliert werden, um eine hohe Farbsättigung sicherzustellen und ein Durchscheinen der Grundfarbe zu verhindern.
1.Angleichung abnormaler Schrumpfraten an gekrümmten Oberflächen
Bei komplexen, stromlinienförmigen Flaschenkörpern kommt es beim Spritzgießen zu einer ungleichmäßigen Schrumpfung. Es ist notwendig, die Formschrumpfungsrate im Voraus zu berechnen und die Stanzverformung der Folie genau einzustellen, um zu verhindern, dass sich die Muster ausdehnen und verformen oder auf den gekrümmten Oberflächen Spannungsweiß werden.
2. Umgang mit Hochtemperatur-Spritzgussabgasen
Komplexe Flaschenkörper sind anfällig für Lufteinschlüsse. Daher müssen an den entsprechenden Stellen der Form Auslassrillen vorgesehen werden, um eine Blasenansammlung beim Hochdruckspritzgießen zu verhindern, die zu Faltenbildung oder Haftungsverlust der Folie führen könnte.
3.Isolierung stark lösungsmittelhaltiger Medien
Bei Medien mit stark lösungsmittelhaltigen Bestandteilen wie vollsynthetischen Ölen muss die chemische Beständigkeit der Filmmaterialbeschichtung vor dem Befüllen beurteilt werden, um ein langfristiges Eindringen des Lösungsmittels zu verhindern, das zu einem Rückgang des Oberflächenglanzes führen könnte.
Produkttests
Wechseltest im extremen Temperaturbereich: Führen Sie 500 Zyklen abwechselnder kalter und heißer Temperaturen im Bereich von -40℃ bis 80℃ durch, um die Anti-Peeling- und Anti-Deformationsfähigkeiten der Membran und des Flaschenkörpers in extrem kalten und heißen Ölumgebungen zu überprüfen.
Korrosionstest zur Beständigkeit gegen hochkonzentriertes Öl: Eintauchen des fertigen Produkts in verschiedene Öle und Schmiermittel zur Langzeitüberwachung der Ölbeständigkeit, Antipermeationseigenschaft und Farbintegrität der Oberfläche des Membranmaterials.
Hoher Fall und zerstörerischer physikalischer Test: Simulieren Sie mehrere freie Stürze aus großen Höhen unter Volllastbedingungen, um die Schlagfestigkeit der Membran in tiefen Biegungen und Vorsprüngen (z. B. Griffen) zu überprüfen und sicherzustellen, dass keine Risse oder Ablösungen entstehen.
Hochpräziser Oberflächenhärtetest: Verwendung eines Bleistiftreibinstruments mit hoher Härte zur Überprüfung der Abriebfestigkeit komplex strukturierter Oberflächen, um den hohen Herausforderungen von Lager- und Umschlagumgebungen gerecht zu werden.
FAQ
F: Was ist die Mindestbestellmenge?
A: Die Standardanpassung beginnt bei 3.000 Quadratmetern. Die genaue Menge hängt von der Komplexität des Prozesses ab.
F: Können Sie die komplexe Tarntextur wie auf dem Bild erstellen?
A: Ja. Wir unterstützen mehrfarbiges, hochauflösendes Überdrucken. Komplexe und feine Texturen wie Tarnungen können präzise reproduziert werden.
F: Der gebogene Flaschenkörper hat am meisten Angst vor Musterverformungen. Wie lösen Sie das?
A: Durch 3D-Modellierung zur Simulation der Schrumpfrate können Sie die gestanzte Form präzise entwerfen, um eine perfekte Passform der gekrümmten Oberfläche zu gewährleisten.
F: Wie lange dauert die Lieferzeit normalerweise?
A: Der normale Produktionszyklus beträgt 10-15 Tage. Besondere Eilaufträge können für eine beschleunigte Bearbeitung ausgewertet werden.
F: Bietet dieses IML-Etikettenblasformen für PP-Ölflaschen kostenlose Mustertests an?
A: Wir bieten regelmäßige Probentests an. Die spezifischen Kosten richten sich nach der Komplexität der Anpassung und die Versandkosten liegen in der Verantwortung des Kunden.
F: Gibt es relevante Qualitätszertifizierungen?
A: Wir verfügen über mehrere internationale Qualitäts- und Umweltschutzsystemzertifizierungen und unterstützen Fabrikaudits unserer Kunden.
F: Kann es direkt spritzgegossen werden?
A: Wir können einen kompletten Satz an Lösungen zur Steuerung und Anpassung der Spritzgussparameter bereitstellen, um eine perfekte Verbindung mit der Produktionslinie sicherzustellen.
Hot-Tags: PP-Ölflaschen IML-Etikett Blasformen, IML-Etikett Blasformen Ölflaschen, Hersteller von PP-Ölflaschen
Verwandte Kategorie
Anfrage absenden
Bitte zögern Sie nicht, Ihre Anfrage im untenstehenden Formular zu stellen. Wir werden Ihnen innerhalb von 24 Stunden antworten.